

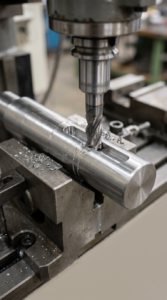
शॉप-फ्लोर पर इससे अधिक निराशाजनक विफलता शायद ही कोई हो कि एक लंबे ड्राइव शाफ्ट को सख्त रनआउट टॉलरेंस तक टर्न किया जाए, अंतिम ऑपरेशन के रूप में कीवे (keyway) की मिलिंग की जाए, और निरीक्षण तक पहुँचने से पहले ही शाफ्ट मुड़कर सीधापन खो दे। जब कीवे मिलिंग के बाद शाफ्ट झुकता है, तो इसका कारण शायद ही कभी कुंद कटर या ढीला वाइस होता है। अधिकांश मामलों में, यह स्टील बार के अंदर फंसे हुए अवशिष्ट तनाव (locked-in residual stress) के कारण होता है।
मशीनिंग से पहले सही कच्चे माल की स्थिति का चयन करने से पोस्ट-मिलिंग स्ट्रेटनिंग, स्क्रैप हानि और असेंबली मिसअलाइनमेंट से बचा जा सकता है। नीचे कीवे और स्लॉटेड शाफ्ट के लिए कोल्ड-ड्रॉन ब्राइट बार्स, पील्ड ब्राइट बार्स और मशीनीकृत स्थिति में हॉट-रोल्ड ब्लैक बार्स की व्यावहारिक धातुकर्म और मशीनिंग तुलना दी गई है।
कीवे मिलिंग के बाद कोल्ड-ड्रॉन स्टील शाफ्ट क्यों मुड़ जाते हैं?
कोल्ड-ड्रॉन ब्राइट बार्स कीवे मिलिंग के बाद इसलिए मुड़ जाते हैं क्योंकि डाई ड्रॉइंग बाहरी सतह की परत में उच्च परिधीय तन्य तनाव (circumferential tensile stress) को फंसा देती है, और एक असममित कीवे काटने से वह आंतरिक बल संतुलन टूट जाता है।
कोल्ड ड्रॉइंग के दौरान, हॉट-रोल्ड बार को कमरे के तापमान पर टंगस्टन कार्बाइड डाई के माध्यम से खींचा जाता है। बाहरी परत केंद्र कोर की तुलना में अधिक खिंचती है, जिससे एक स्व-संतुलित तनाव वलय बनता है: सतह के पास उच्च तन्य अवशिष्ट तनाव और भीतर संपीड़न तनाव। जब तक बार रेडियल रूप से सममित रहता है, ये विपरीत बल एक-दूसरे को रद्द कर देते हैं और बार सीधा रहता है।
जैसे ही मिलिंग कटर शाफ्ट के एक तरफ कीवे, फ्लैट या गहरा स्प्लाइन काटता है, यह उस तनावग्रस्त बाहरी परत की एक पट्टी हटा देता है। विपरीत दिशा में मौजूद अनरिलीज्ड तन्य तनाव तुरंत शाफ्ट को मिल किए गए कीवे की ओर अवतल रूप से मोड़ देते हैं। 500 मिमी से अधिक लंबे शाफ्ट पर, रनआउट विचलन आसानी से 0.15 मिमी से 0.50 मिमी तक बढ़ सकता है।
कोल्ड ड्रॉन बनाम पील्ड बनाम मशीनीकृत ब्लैक बार्स: प्रत्येक का व्यवहार
जहाँ कोल्ड-ड्रॉन बार्स भारी रफिंग कट्स के लिए उच्च यील्ड स्ट्रेंथ प्रदान करते हैं, वहीं पील्ड बार्स और प्री-टर्न्ड ब्लैक बार्स असममित कीवे विरूपण को समाप्त करते हैं क्योंकि वे प्लास्टिक विरूपण के बजाय कटिंग द्वारा बाहरी परत हटाते हैं।
1. कोल्ड-ड्रॉन ब्राइट बार्स (+C)
कोल्ड-ड्रॉन बार्स को मिल स्केल हटाने के लिए पिकल किया जाता है और ISO h9, h10, या h11 टॉलरेंस प्राप्त करने के लिए सटीक डाई से खींचा जाता है। कोल्ड वर्क हार्डनिंग से हॉट-रोल्ड स्टॉक की तुलना में यील्ड स्ट्रेंथ 30% से 60% तक और अल्टीमेट टेन्साइल स्ट्रेंथ (UTS) 15% से 25% तक बढ़ जाती है।
- भारी कट का लाभ: चूँकि कोल्ड ड्रॉइंग यील्ड स्ट्रेंथ और UTS बढ़ाती है, इसलिए कोल्ड-ड्रॉन बार उच्च रेडियल कटिंग टूल दबाव के तहत स्थायी झुकाव का प्रतिरोध करता है और समान व्यास के लिए नरम पील्ड या ब्लैक बार्स की तुलना में अधिक गहरा कट स्वीकार करता है।
- चिप ब्रेकिंग और संकेंद्रितता (Concentricity): वर्क-हार्डन्ड सतह गहरे टर्निंग कट्स के दौरान छोटे, साफ चिप्स बनाती है, जबकि सख्त संकेंद्रितता कार्बाइड इंसर्ट्स पर इंटरप्टेड-कट झटके को समाप्त करती है।
- कीवे सीमा: जब तक तनाव-मुक्त स्थिति (+C +SR) में ऑर्डर न किया जाए, गहरे या लंबे असममित कीवे काटने से हूप स्ट्रेस मुक्त होता है और शाफ्ट मुड़ जाता है।
2. पील्ड ब्राइट बार्स (सेंटरलेस टर्न्ड, +SH)
पील्ड बार्स हाई-स्पीड सेंटरलेस पीलिंग मशीनों पर बनाए जाते हैं जहाँ घूमते हुए कार्बाइड हेड्स हॉट-रोल्ड स्टॉक के बाहरी व्यास से 1 मिमी से 3 मिमी परत छील देते हैं, जिसके बाद सटीक स्ट्रेटनिंग (और वैकल्पिक सेंटरलेस ग्राइंडिंग) की जाती है।
- शून्य लॉक्ड-इन हूप स्ट्रेस: चूँकि सामग्री रेडियल संपीड़न के बजाय कटिंग द्वारा हटाई जाती है, पील्ड बार्स में लगभग कोई परिधीय अवशिष्ट तनाव नहीं होता और वे कीवे मिलिंग के बाद सीधे रहते हैं।
- पूर्ण डीकार्बराइजेशन निष्कासन: पीलिंग सतही सीम, रोलिंग लैप्स और डीकार्बराइज्ड परत को हटा देती है, जिससे बाद में इंडक्शन हार्डनिंग करने पर समान सतही कठोरता सुनिश्चित होती है।
- डिलीवरी स्थिति की सीमा: सेंटरलेस पीलिंग लगभग हमेशा तब की जाती है जब स्टील नरम स्थिति (ऐज़-रोल्ड, नॉर्मलाइज्ड या एनील्ड) में होता है। परिणामस्वरूप, पील्ड बार्स की यील्ड स्ट्रेंथ कोल्ड-ड्रॉन बार्स से कम होती है और पतले शाफ्ट पर विक्षेपण से बचने के लिए हल्के रफिंग कट्स की आवश्यकता होती है।
3. मशीनीकृत स्थिति में हॉट-रोल्ड ब्लैक बार्स
हॉट-रोल्ड ब्लैक बार्स खरीदकर इन-हाउस बाहरी व्यास की रफ-टर्निंग करने से बाहरी परत हटने के बाद पील्ड बार जैसा ही तनाव-मुक्त कोर व्यवहार प्राप्त होता है।
- पीलिंग के समतुल्य धातुकर्म गुण: CNC या लेथ पर हॉट-रोल्ड सतह को टर्न करने से असमान मिल-कूलिंग तनाव और डीकार्बराइजेशन दूर हो जाता है।
- कब उपयुक्त है: बड़े व्यास अंतर वाले स्टेप्ड शाफ्ट, कोल्ड-ड्रॉइंग सीमा से बड़े व्यास, या प्री-हार्डन्ड क्वेंच्ड-एंड-टेम्पर्ड (+QT) अलॉय स्टील (जैसे EN19 या EN24) के लिए आदर्श जो मानक मिल पीलिंग के लिए अत्यधिक कठोर होते हैं।
- शॉप-फ्लोर समझौते: प्री-पील्ड ब्राइट बार्स की तुलना में अधिक कच्चे माल की बर्बादी (10% से 20% चिप्स में), घर्षणकारी मिल स्केल जो पहले पास में इंसर्ट्स को घिसता है, और अधिक CNC मशीन घंटे।
तुलना तालिका: कोल्ड ड्रॉन बनाम पील्ड बनाम मशीनीकृत ब्लैक बार्स
| पैरामीटर | कोल्ड-ड्रॉन ब्राइट बार्स (+C) | पील्ड ब्राइट बार्स (+SH) | ब्लैक बार्स (इन-हाउस टर्न्ड) |
|---|---|---|---|
| सतह तनाव की स्थिति | उच्च परिधीय तन्य अवशिष्ट तनाव (जब तक तनाव-मुक्त न हो) | लगभग तनाव-मुक्त (कटर द्वारा बाहरी परत छीली गई) | बाहरी हॉट-रोल्ड परत टर्न होने के बाद तनाव-मुक्त |
| कीवे मिलिंग के बाद विरूपण | लंबे या गहरे कीवे पर मुड़ने का उच्च जोखिम | न्यूनतम या शून्य (सीधापन बनाए रखता है) | न्यूनतम या शून्य (यदि मिलिंग से पहले सममित रूप से टर्न किया गया हो) |
| टूल दबाव और कट की गहराई का प्रतिरोध | सर्वोच्च: उच्च यील्ड स्ट्रेंथ और UTS बिना मुड़े गहरे कट की अनुमति देते हैं | मध्यम: आमतौर पर नरम स्थिति में आपूर्ति; संतुलित कट गहराई आवश्यक | मध्यम से उच्च: इस पर निर्भर करता है कि एनील्ड है या +QT |
| सतही डीकार्बराइजेशन | संपीड़ित (हटाया नहीं गया) | पूरी तरह से हटाया गया | रफ टर्निंग के बाद पूरी तरह से हटाया गया |
| आयामी टॉलरेंस | रैक से सीधे ISO h9 / h10 / h11 तैयार | ISO h9 / h10 / h11 (ग्राउंड होने पर h8) | टॉलरेंस प्राप्त करने के लिए पूर्ण OD टर्निंग आवश्यक |
| चिप हानि और CNC साइकिल समय | सबसे कम स्क्रैप और सबसे तेज साइकिल समय | कम स्क्रैप; फिनिश ऑपरेशन के लिए तैयार | सर्वाधिक चिप हानि और लेथ समय |
कीवे वाले शाफ्ट के लिए सटीक बार स्थिति कैसे चुनें
- मानक कोल्ड-ड्रॉन ब्राइट बार्स (+C) चुनें: जब शाफ्ट में छोटे, उथले कीवे हों (कुल लंबाई के 15% से कम), कम L/D अनुपात (L/D < 10) हो, या समकेंद्रित भागों पर भारी रफ टर्निंग पास की आवश्यकता हो।
- स्ट्रेस-रिलीव्ड कोल्ड-ड्रॉन बार्स (+C +SR) चुनें: जब आपको सख्त ISO h9 टॉलरेंस और उच्च यील्ड स्ट्रेंथ चाहिए, लेकिन मध्यम लंबाई का कीवे हो जहाँ मानक कोल्ड-ड्रॉन बार मुड़ सकता है।
- पील्ड (या पील्ड और ग्राउंड) ब्राइट बार्स (+SH) चुनें: जब लंबे मोटर शाफ्ट, पंप शाफ्ट, गियरबॉक्स शाफ्ट या स्प्लाइन शाफ्ट (L/D > 12) पूर्ण-लंबाई या गहरे कीवे के साथ बना रहे हों, या जब शाफ्ट को बाद में इंडक्शन हार्डनिंग की आवश्यकता हो।
- हॉट-रोल्ड ब्लैक बार्स (इन-हाउस मशीनीकृत) चुनें: जब शाफ्ट में बड़े स्टेप्स हों, व्यास 80–100 मिमी से अधिक हो, या प्री-हार्डन्ड (+QT) अलॉय स्टील से मशीनिंग करनी हो।
कीवे मिलिंग करते समय शॉप-फ्लोर सावधानियाँ
- कीवे मिलिंग से पहले सभी OD टर्निंग पूरी करें: कीवे मिलिंग के बाद कभी भी भारी OD रफिंग कट्स न छोड़ें।
- तेज कटर और क्लाइम्ब मिलिंग का उपयोग करें: कुंद एंड मिल्स घर्षण ताप पैदा करते हैं, जिससे पील्ड बार्स में भी नया झुकने वाला तनाव उत्पन्न हो सकता है।
- लंबे शाफ्ट को उचित सहारा दें: केवल सिरों पर क्लैम्प करने के बजाय कीवे क्षेत्र के नीचे पूर्ण-लंबाई वाले V-ब्लॉक या हाइड्रोलिक स्टेडी का उपयोग करें।
- महत्वपूर्ण शाफ्ट पर 0.15 मिमी से 0.25 मिमी ग्राइंडिंग अलाउंस छोड़ें: सटीक बेयरिंग जर्नल्स के लिए, कीवे मिलिंग के बाद बाहरी व्यास को फिनिश-ग्राइंड करें।
विभिन्न इंजीनियरिंग क्षेत्रों में बार फिनिश के उपयोग जानने के लिए हमारे Uses & Applications पेज को देखें, या मानक ग्रेड मैपिंग के लिए हमारी Steel Grade Cross-Reference गाइड देखें।
Steelmet Industries से सटीक कोल्ड-ड्रॉन, पील्ड और हॉट-रोल्ड बार्स प्राप्त करें
Steelmet Industries EN8, C45, EN19, EN24 और SAE 1018 सहित कार्बन और अलॉय ग्रेड में Cold Drawn Bright Steel Bars, पील्ड और टर्न्ड बार्स, स्ट्रेस-रिलीव्ड ब्राइट बार्स और Hot Rolled Steel Bars का निर्माण और आपूर्ति करती है। प्रत्येक बैच हमारी Quality Policy के तहत पूर्ण धातुकर्म ट्रेसेबिलिटी के साथ समर्थित है।
अपनी शाफ्टिंग या ब्राइट बार विशिष्टता पर चर्चा करें:
कॉर्पोरेट वेबसाइट: www.steelmet.in
कोटेशन का अनुरोध करें: Contact Steelmet Industries
