

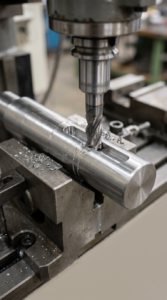
В механической обработке мало что вызывает большее разочарование, чем обточка длинного приводного вала с жесткими допусками на биение, фрезерование шпоночного паза на финальной операции и последующий изгиб вала еще до выхода на ОТК. Когда вал коробится после фрезерования шпоночного паза, причина почти всегда кроется во внутренних остаточных напряжениях в стальном прутке.
Правильный выбор состояния поставки заготовки до начала мехобработки позволяет избежать правки после фрезерования, брака и перекосов при сборке. Ниже приведено практическое металлургическое и технологическое сравнение холоднотянутых калиброванных прутков, обточенных (точеных) прутков и горячекатаных черных прутков после черновой обточки для валов со шпоночными пазами.
Почему холоднотянутые валы изгибаются после фрезерования шпоночного паза?
Холоднотянутые калиброванные прутки изгибаются после фрезерования паза, поскольку волочение через фильеру фиксирует высокие окружные растягивающие остаточные напряжения в поверхностном слое, а прорезание несимметричного паза нарушает внутреннее равновесие сил.
При холодном волочении наружный слой металла вытягивается сильнее сердцевины, формируя самоуравновешенное кольцо напряжений: растяжение у поверхности и сжатие в центре. Как только фреза снимает полосу напряженного наружного слоя с одной стороны вала, неуравновешенные растягивающие напряжения на противоположной стороне изгибают вал вогнутостью в сторону паза. На валах длиной свыше 500 мм радиальное биение легко возрастает на 0,15–0,50 мм.
Холоднотянутые, обточенные и черные прутки: сравнение поведения
1. Холоднотянутые калиброванные прутки (+C)
Проходят травление и волочение через твердосплавную волоку до допусков ISO h9, h10 или h11; наклеп повышает предел текучести на 30–60 % и предел прочности на 15–25 %.
- Преимущество при силовом точении: Повышенный предел текучести препятствует прогибу под радиальным усилием резца и позволяет брать большую глубину резания при черновой обточке.
- Стружкодробление и концентричность: Короткая стабильная стружка и отсутствие ударной нагрузки на пластины.
- Ограничение на длинных пазах: Без отпуска для снятия напряжений (+C +SR) фрезерование длинных или глубоких пазов высвобождает окружные напряжения и ведет к изгибу вала.
2. Обточенные (точеные) калиброванные прутки (+SH)
Бесцентровая обточка снимает резцами 1–3 мм наружного слоя горячекатаного подката с последующей прецизионной правкой (и опциональным шлифованием).
- Отсутствие окружных остаточных напряжений: Поскольку слой удаляется резанием без радиального обжатия, вал сохраняет прямолинейность после фрезерования шпоночного паза.
- Полное удаление обезуглероженного слоя: Исключает мягкие пятна при последующей закалке ТВЧ.
- Состояние поставки: Обычно поставляются в отожженном, нормализованном или горячекатаном состоянии с более низким пределом текучести, чем у холоднотянутых прутков.
3. Горячекатаные черные прутки с предварительной обточкой в цехе
Черновая обточка наружного диаметра черного прутка на токарном станке удаляет окалину, обезуглероженный слой и закалочные напряжения прокатки, обеспечивая ту же стабильность геометрии, что и у обточенного проката. Оптимально для ступенчатых валов с большими перепадами диаметров, размеров свыше 80–100 мм и улучшенных сталей (+QT, например EN19 или EN24), при отходе в стружку 10–20 %.
Сравнительная таблица
| Параметр | Холоднотянутые прутки (+C) | Обточенные прутки (+SH) | Черные прутки (обточенные в цехе) |
|---|---|---|---|
| Напряженное состояние поверхности | Высокие окружные растягивающие напряжения (без +SR) | Практически без остаточных напряжений | Без напряжений после снятия наружного слоя |
| Коробление после фрезерования паза | Высокий риск изгиба на длинных/глубоких пазах | Минимальное или отсутствует | Минимальное или отсутствует (при симметричной обточке) |
| Сопротивление усилию резания | Наивысшее: Высокий предел текучести допускает глубокий съем | Среднее: Поставляется в более мягком состоянии | От среднего до высокого: Зависит от отжига или +QT |
| Обезуглероженный слой | Уплотнен (не удален) | Полностью удален | Полностью удален после черновой обточки |
| Размерный допуск | ISO h9 / h10 / h11 в состоянии поставки | ISO h9 / h10 / h11 (h8 после шлифования) | Требуется полная обточка наружного диаметра |
Как выбрать состояние прутка и цеховые рекомендации
- Стандартный холоднотянутый пруток (+C): Короткие неглубокие пазы (< 15 % длины вала), L/D < 10 и интенсивное черновое точение.
- Холоднотянутый со снятием напряжений (+C +SR): Допуск ISO h9 и высокая прочность при шпоночных пазах средней длины.
- Обточенный / шлифованный пруток (+SH): Длинные валы электродвигателей, насосов и редукторов (L/D > 12) с глубокими пазами или закалкой ТВЧ.
- Черный горячекатаный пруток: Сильно ступенчатые валы, диаметры свыше 80–100 мм или предварительно улучшенные стали +QT.
- Выполняйте всю наружную токарную обработку до фрезерования шпоночных пазов.
- Используйте острые фрезы и попутное фрезерование для снижения фрикционного нагрева.
- Опирайте длинные валы по всей длине на призму или люнет непосредственно под зоной фрезерования.
- Оставляйте припуск 0,15–0,25 мм под шлифование на ответственных шейках под подшипники после фрезерования паза.
Ознакомьтесь с разделом Применение и отрасли и Справочником аналогов марок стали.
Заказывайте прецизионный прокат в Steelmet Industries
Steelmet Industries производит и поставляет холоднотянутые калиброванные прутки, обточенные прутки, прутки со снятыми напряжениями и горячекатаный прокат марок EN8, C45, EN19, EN24 и SAE 1018 с полной прослеживаемостью согласно нашей Политике качества.
Сайт: www.steelmet.in | Запросить расчет: Связаться со Steelmet Industries
