

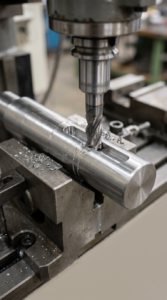
قليلة هي الأعطال في الورش الميكانيكية التي تثير الإحباط مثل خراطة عمود نقل حركة طويل وفق تفاوتات دقة صارمة، ثم تفريز مجرى الخابور كعملية أخيرة، ومشاهدة العمود ينحني ويفقد استقامته قبل الوصول إلى الفحص النهائي. عندما ينحني العمود بعد تفريز مجرى الخابور، فإن السبب نادراً ما يكون أداة قطع غير حادة، بل يعود في معظم الحالات إلى الإجهادات المتبقية المحبوسة داخل قضيب الفولاذ.
إن اختيار حالة المادة الخام المناسبة قبل التشغيل يمنع الحاجة إلى إعادة التقويم والهالك وعدم محاذاة التجميع. فيما يلي مقارنة عملية بين القضبان اللامعة المسحوبة على البارد، والقضبان المقشرة (المخروطة)، والقضبان السوداء المدلفنة على الساخن بعد الخراطة للأعمدة ذات مجاري الخوابير.
لماذا تنحني الأعمدة الفولاذية المسحوبة على البارد بعد تفريز مجرى الخابور؟
تنحني القضبان اللامعة المسحوبة على البارد بعد تفريز مجرى الخابور لأن السحب عبر القالب يحبس إجهادات شد محيطية عالية في الطبقة السطحية الخارجية، ويؤدي قطع مجرى خابور غير متماثل إلى كسر هذا التوازن الداخلي.
أثناء السحب على البارد، تتمدد الطبقة الخارجية أكثر من القلب الداخلي، مما يخلق حلقة إجهاد متوازنة: إجهاد شد متبقٍ بالقرب من السطح يقابله إجهاد ضغط في الداخل. وبمجرد أن تقطع أداة التفريز مجرى خابور على أحد جانبي العمود، فإنها تزيل شريطاً من تلك الطبقة المشدودة، فتقوم الإجهادات غير المحررة على الجانب المقابل بسحب العمود في انحناء مقعر نحو المجرى بمقدار قد يصل إلى 0.15–0.50 مم في الأعمدة الأطول من 500 مم.
المسحوب على البارد مقابل المقشر مقابل القضبان السوداء المخروطة
1. القضبان اللامعة المسحوبة على البارد (+C)
تُنظف وتُسحب عبر قوالب كربيد لتحقيق تفاوتات ISO h9 أو h10 أو h11، ويرفع التصليد على البارد إجهاد الخضوع بنسبة 30–60% ومقاومة الشد بنسبة 15–25%، مما يسمح بعمق قطع أكبر أثناء الخراطة الخشنة، لكنه يتطلب معالجة إزالة الإجهاد (+C +SR) لتجنب الانحناء عند تفريز مجاري خوابير طويلة.
2. القضبان اللامعة المقشرة (المخروطة بدون مراكز، +SH)
تُزال طبقة 1 إلى 3 مم من القطر الخارجي باستخدام رؤوس قطع كربيد دوارة دون ضغط قطري، مما يجعلها خالية تقريباً من الإجهادات المحيطية ويزيل الطبقة منزوعة الكربون بالكامل، فتبقى مستقيمة تماماً بعد تفريز مجرى الخابور.
3. القضبان السوداء المدلفنة على الساخن بعد الخراطة الداخلية
خراطة القطر الخارجي للقضيب الأسود داخل الورشة تمنح نفس السلوك الخالي من الإجهاد للقضيب المقشر، وتناسب الأعمدة المتدرجة أو الأقطار الكبيرة (> 80–100 مم) أو الفولاذ السبائكي المقسى والمطبع مسبقاً (+QT مثل EN19 و EN24)، مع هدر رايش يتراوح بين 10% و 20%.
جدول المقارنة
| المعيار | قضبان لامعة مسحوبة على البارد (+C) | قضبان لامعة مقشرة (+SH) | قضبان سوداء (مخروطة بالورشة) |
|---|---|---|---|
| حالة الإجهاد السطحي | إجهاد شد محيطي متبقٍ مرتفع (ما لم تُعالج +SR) | خالية من الإجهاد تقريباً | خالية من الإجهاد بعد إزالة الطبقة الخارجية |
| التشوه بعد تفريز الخابور | خطر انحناء مرتفع في المجاري الطويلة أو العميقة | ضئيل جداً إلى معدوم (تحافظ على الاستقامة) | ضئيل جداً إلى معدوم (عند الخراطة المتماثلة أولاً) |
| مقاومة ضغط الأداة وعمق القطع | الأعلى: إجهاد خضوع مرتفع يتحمل القطع العميق | متوسطة: تُورد عادة بحالة أطرى | متوسطة إلى عالية: حسب حالة التخمير أو +QT |
| إزالة الكربون السطحية | مضغوطة (غير مزالة) | مزالة بالكامل | مزالة بالكامل بعد الخراطة الخشنة |
| التفاوت الأبعادي | ISO h9 / h10 / h11 جاهز | ISO h9 / h10 / h11 (و h8 بالتجليخ) | يتطلب خراطة كاملة للقطر الخارجي |
كيف تختار الحالة المناسبة وإرشادات الورشة
- اختر المسحوب على البارد (+C): للمجاري القصيرة والضحلة (< 15% من طول العمود) ونسبة L/D < 10.
- اختر المسحوب على البارد المزيل للإجهاد (+C +SR): لتفاوتات h9 مع مجاري خوابير متوسطة الطول.
- اختر المقشر (+SH): لأعمدة المحركات والمضخات وصناديق التروس الطويلة (L/D > 12) أو التي ستخضع للتقسية بالحث.
- اختر القضبان السوداء المخروطة: للأعمدة المتدرجة أو الأقطار الكبيرة أو السبائك المقساة مسبقاً (+QT).
- أكمل جميع عمليات الخراطة الخارجية قبل تفريز مجاري الخوابير.
- استخدم أدوات قطع حادة والتفريز المتوافق لتقليل الحرارة الموضعية.
- ادعم الأعمدة الطويلة على كامل طولها باستخدام دعامة V-block تحت منطقة التفريز.
- اترك سماحية تجليخ من 0.15 مم إلى 0.25 مم لمرتكزات المحامل الدقيقة بعد التفريز.
استكشف الاستخدامات والتطبيقات ودليل مطابقة درجات الفولاذ.
اطلب قضبان الفولاذ الدقيقة من Steelmet Industries
تصنع وتورد Steelmet Industries قضبان الفولاذ اللامعة المسحوبة على البارد والمقشرة والمزالة الإجهاد والقضبان المدلفنة على الساخن (EN8, C45, EN19, EN24, SAE 1018) مع تتبع كامل وفق سياسة الجودة لدينا.
الموقع الإلكتروني: www.steelmet.in | اطلب عرض سعر: تواصل مع Steelmet Industries
