

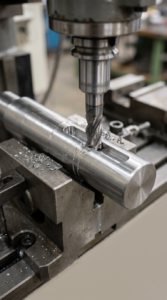
Poucas falhas na usinagem são tão frustrantes quanto tornear um eixo longo dentro de tolerâncias rígidas de batimento, fresar o rasgo de chaveta como operação final e ver o eixo empenar antes mesmo da inspeção. Quando um eixo empena após o fresamento da chaveta, a causa quase sempre é a tensão residual aprisionada no interior da barra de aço.
Escolher a condição correta da matéria-prima evita desempeno posterior, refugos e desalinhamentos. Veja a comparação prática entre barras brilhantes trefiladas a frio, barras descascadas e barras pretas laminadas a quente usinadas para eixos chavetados.
Por que eixos trefilados a frio empenam após o fresamento de rasgo de chaveta?
As barras brilhantes trefiladas a frio empenam porque a trefilação aprisiona elevadas tensões residuais de tração circunferencial na camada superficial, e o corte de um rasgo assimétrico rompe esse equilíbrio interno.
Durante a trefilação a frio, a camada externa alonga-se mais que o núcleo, criando um anel autoequilibrado de tensões. Quando a fresa remove uma faixa dessa camada tensionada de um lado, as tensões não liberadas do lado oposto puxam o eixo em curvatura côncava em direção ao rasgo. Em eixos acima de 500 mm, o batimento pode aumentar de 0,15 mm a 0,50 mm.
Trefilado a frio vs. Descascado vs. Barras pretas usinadas
1. Barras brilhantes trefiladas a frio (+C)
Decapadas e trefiladas em fieira de metal duro com tolerâncias ISO h9, h10 ou h11; o encruamento eleva o limite de escoamento em 30–60% e a resistência à tração em 15–25%, permitindo passes de desbaste mais profundos, mas exigindo alívio de tensões (+C +SR) para rasgos longos.
2. Barras brilhantes descascadas (torneadas sem centros, +SH)
O descascamento remove 1 a 3 mm da camada externa laminada por corte mecânico sem compressão radial, resultando em barras praticamente isentas de tensões circunferenciais e sem descarbonetação superficial, mantendo a retilinidade após o fresamento.
3. Barras pretas laminadas a quente usinadas internamente
O torneamento externo em torno elimina a camada laminada e oferece o mesmo comportamento livre de tensões da barra descascada — ideal para eixos escalonados, bitolas maiores (> 80–100 mm) ou aços ligados beneficiados (+QT como EN19 ou EN24), com perda de cavacos de 10% a 20%.
Tabela comparativa
| Parâmetro | Barras trefiladas a frio (+C) | Barras descascadas (+SH) | Barras pretas (torneadas) |
|---|---|---|---|
| Estado de tensão superficial | Alta tensão residual de tração (salvo +SR) | Praticamente isenta de tensões | Isenta de tensões após torneamento externo |
| Distorção após fresar chaveta | Alto risco de empenamento em rasgos longos/profundos | Mínima a nula (mantém retilinidade) | Mínima a nula (se torneada simetricamente antes) |
| Resistência à pressão de corte | Máxima: Maior limite de escoamento permite passes pesados | Moderada: Fornecida geralmente mais macia | Moderada a alta: Conforme condição recozida ou +QT |
| Descarbonetação superficial | Comprimida (não removida) | Completamente removida | Completamente removida após desbaste |
| Tolerância dimensional | ISO h9 / h10 / h11 pronta para uso | ISO h9 / h10 / h11 (h8 se retificada) | Requer torneamento completo do diâmetro externo |
Como escolher a condição ideal e cuidados na oficina
- Trefilada a frio padrão (+C): Rasgos curtos (< 15% do comprimento), L/D < 10 e desbaste pesado.
- Trefilada a frio com alívio de tensões (+C +SR): Tolerância ISO h9 e alta resistência com rasgos de comprimento médio.
- Descascada ou retificada (+SH): Eixos longos de motores, bombas e redutores (L/D > 12) ou peças para têmpera por indução.
- Barra preta usinada: Eixos com grandes degraus, diâmetros > 80–100 mm ou aços beneficiados +QT.
- Conclua todo o torneamento externo antes de fresar os rasgos de chaveta.
- Utilize fresas afiadas e fresamento concordante para evitar aquecimento por atrito.
- Apoie eixos longos com blocos em V ou lunetas sob a região fresada.
- Deixe 0,15 mm a 0,25 mm de sobremetal para retífica em colos de rolamentos críticos após o fresamento.
Confira nossas Aplicações e usos e o Guia de equivalência de aços.
Adquira barras de precisão na Steelmet Industries
A Steelmet Industries fabrica e fornece Barras de aço brilhantes trefiladas a frio, barras descascadas, aliviadas de tensões e Barras laminadas a quente (EN8, C45, EN19, EN24, SAE 1018) com rastreabilidade completa segundo nossa Política de Qualidade.
Site: www.steelmet.in | Solicite uma cotação: Contatar a Steelmet Industries
