

Peu de défauts d’atelier sont aussi frustrants que de charioter un arbre de transmission long selon des tolérances de battement serrées, de fraiser la rainure de clavette en dernière opération et de voir l’arbre fléchir avant même le contrôle final. Lorsqu’un arbre se cintre après le fraisage d’une rainure de clavette, la cause provient presque toujours des contraintes résiduelles internes emprisonnées dans la barre d’acier.
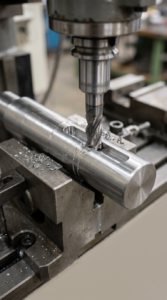
Le choix du bon état de livraison avant usinage évite le dressage après fraisage, les rebuts et les défauts d’alignement. Voici une comparaison métallurgique et mécanique entre les barres brillantes étirées à froid, les barres écroûtées (tournées) et les barres noires laminées à chaud usinées pour arbres rainurés.
Pourquoi les arbres en acier étiré à froid fléchissent-ils après le fraisage de rainures de clavette ?
Les barres brillantes étirées à froid se déforment après fraisage parce que l’étirage à travers la filière emprisonne de fortes contraintes résiduelles de traction circonférentielles en peau, et l’usinage d’une rainure asymétrique rompt cet équilibre interne.
Lors de l’étirage à froid à température ambiante, la couche périphérique s’allonge davantage que le cœur, créant un anneau de contraintes auto-équilibré : traction en surface et compression à cœur. Dès que la fraise enlève une bande de cette peau sous tension d’un seul côté de l’arbre, les contraintes non libérées du côté opposé tirent l’arbre en arc concave vers la rainure. Sur des arbres de plus de 500 mm, le battement peut facilement augmenter de 0,15 mm à 0,50 mm.
Étiré à froid vs Écroûté vs Barres noires usinées : comportement comparé
Alors que les barres étirées à froid offrent une limite d’élasticité supérieure pour les passes d’ébauche profondes, les barres écroûtées et les barres noires pré-tournées éliminent le cintrage asymétrique en retirant la peau par coupe plutôt que par déformation plastique.
1. Barres brillantes étirées à froid (+C)
Décapées puis étirées en filière carbure aux tolérances ISO h9, h10 ou h11, elles voient leur limite d’élasticité augmenter de 30 % à 60 % et leur résistance à la traction (Rm) de 15 % à 25 % par écrouissage.
- Avantage en ébauche lourde : Résistance accrue à la flexion sous l’effort radial de coupe, permettant des profondeurs de passe plus importantes.
- Fractionnement des copeaux et concentricité : Copeaux courts et réguliers, sans chocs d’usinage interrompu.
- Limite sur rainures longues : Sauf commande à l’état détensionné (+C +SR), le fraisage de rainures profondes ou longues libère les contraintes circonférentielles et cintre l’arbre.
2. Barres brillantes écroûtées (tournées sans centres, +SH)
L’écroûtage retire mécaniquement 1 à 3 mm au diamètre extérieur d’une barre laminée à chaud, suivi d’un dressage de précision (et d’une rectification optionnelle).
- Absence de contrainte circonférentielle : La matière étant coupée et non comprimée radialement, l’arbre reste droit après fraisage de rainures de clavette.
- Élimination totale de la décarburation : Supprime la peau décarburée et les défauts de laminage avant trempe par induction.
- Contrainte de livraison : Généralement livrées à l’état recuit, normalisé ou brut de laminage, avec une limite d’élasticité inférieure aux barres étirées à froid.
3. Barres noires laminées à chaud usinées en atelier
Le chariotage d’ébauche en interne d’une barre noire reproduit l’état sans contrainte d’une barre écroûtée, adapté aux arbres étagés à forts épaulements, aux gros diamètres (> 80–100 mm) ou aux aciers alliés prétraités trempés et revenus (+QT, tels que EN19 ou EN24), au prix d’une perte en copeaux de 10 % à 20 %.
Tableau comparatif : Étiré à froid vs Écroûté vs Barres noires usinées
| Paramètre | Barres étirées à froid (+C) | Barres écroûtées (+SH) | Barres noires (tournées en atelier) |
|---|---|---|---|
| État de contrainte en surface | Forte contrainte résiduelle de traction (sauf état +SR) | Pratiquement exempt de contraintes | Exempt de contraintes après chariotage de la peau |
| Déformation après fraisage de rainure | Risque élevé de cintrage sur rainures longues/profondes | Minimale à nulle (conserve la rectitude) | Minimale à nulle (si charioté symétriquement avant fraisage) |
| Résistance à l’effort de coupe | Maximale : Limite d’élasticité élevée autorisant de fortes passes | Modérée : État plus doux nécessitant des passes équilibrées | Modérée à élevée : Selon état recuit ou +QT |
| Décarburation superficielle | Comprimée (non retirée) | Totalement éliminée | Totalement éliminée après ébauche |
| Tolérance dimensionnelle | ISO h9 / h10 / h11 prête à l’emploi | ISO h9 / h10 / h11 (h8 si rectifiée) | Nécessite un chariotage complet du diamètre extérieur |
| Pertes en copeaux et temps de cycle | Rebuts minimaux et cycle le plus rapide | Faibles rebuts ; prête pour la finition | Pertes en copeaux et temps tour les plus élevés |
Guide de sélection et précautions d’atelier
- Barres étirées à froid standard (+C) : Rainures courtes (< 15 % de la longueur), faible élancement (L/D < 10) ou fortes passes d’ébauche.
- Barres étirées à froid détensionnées (+C +SR) : Tolérance ISO h9 et haute limite d’élasticité avec rainure de longueur moyenne.
- Barres écroûtées ou rectifiées (+SH) : Arbres longs de moteurs, pompes ou réducteurs (L/D > 12) avec rainures longues/profondes ou trempe par induction.
- Barres noires laminées à chaud : Forts épaulements, diamètres > 80–100 mm ou nuances prétraitées +QT.
- Terminer tout le tournage extérieur avant de fraiser les rainures.
- Utiliser des fraises affûtées en avalant (fraisage concordant) pour éviter l’échauffement localisé.
- Soutenir les arbres longs sur toute la longueur par un vé (V-block) ou des lunettes hydrauliques sous la zone fraisée.
- Prévoir une surépaisseur de rectification de 0,15 mm à 0,25 mm sur les portées de roulements critiques après fraisage.
Découvrez nos Applications industrielles et notre Tableau d’équivalence des nuances.
Approvisionnez vos barres de précision chez Steelmet Industries
Steelmet Industries produit et fournit des Barres d’acier brillantes étirées à froid, des barres écroûtées, détensionnées et des Barres laminées à chaud (EN8, C45, EN19, EN24, SAE 1018) avec traçabilité complète selon notre Politique Qualité.
Site web : www.steelmet.in | Demander un devis : Contacter Steelmet Industries
