

Les nuances C45 (1.0503) et C45E (1.1191) comptent parmi les aciers mécaniques non alliés mi-durs les plus prescrits selon les normes européennes (EN 10083-2 et EN ISO 683-1). Reconnues pour leur équilibre entre résistance à la traction, résistance à l’usure et usinabilité, ces deux nuances servent de matériaux de référence pour les arbres, broches, engrenages, essieux, goujons et composants trempés par induction.
Bien que les ingénieurs et acheteurs traitent souvent le C45 et le C45E comme interchangeables, ils diffèrent sur un point métallurgique crucial : la pureté d’élaboration (limites de soufre et de phosphore). Choisir le C45E plutôt que le C45 standard permet d’éviter les tapures superficielles lors de la trempe par induction haute fréquence et d’améliorer la tenue en fatigue des pièces soumises à des charges dynamiques.
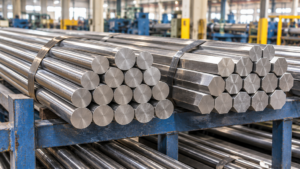
Chez Steelmet Industries, nous fournissons les nuances C45 et C45E sous forme de barres noires laminées à chaud, de ronds forgés et de barres brillantes étirées à froid de précision (ronds, hexagones, carrés et plats) accompagnées de certificats matière complets. Voici une comparaison technique pratique pour vous guider.
C45 vs C45E vs C45R : que signifient les suffixes ?
Selon la norme EN 10083-2 (Aciers pour trempe et revenu), la désignation de base C45 indique un acier de qualité non allié à teneur nominale en carbone de 0,45 %. Les lettres suffixes définissent son degré de pureté et son élaboration :
- C45 (N° matière 1.0503) : Acier de qualité non allié standard. Autorise jusqu’à 0,045 % max de soufre et 0,045 % max de phosphore. Convient aux pièces mécaniques générales, arbres normalisés et composants trempés-revenus courants.
- C45E (N° matière 1.1191) : Acier spécial (« E » pour Edelstahl / qualité spéciale). Affiné pour limiter le soufre et le phosphore à 0,030 % maximum (0,035 % dans les anciennes révisions EN 10083-2). Cette microstructure plus propre réduit les inclusions non métalliques de sulfures, faisant du C45E le choix privilégié pour la trempe par induction et les arbres rotatifs fortement sollicités en fatigue.
- C45R (N° matière 1.1201) : Variante à soufre contrôlé de l’acier spécial C45E, contenant une fourchette de soufre maîtrisée de 0,020 % à 0,040 % pour améliorer le fractionnement des copeaux et la durée de vie des outils en tournage et perçage CNC grande vitesse.
Comparaison de la composition chimique : C45 (1.0503) vs C45E (1.1191)
Les deux nuances partagent des fourchettes identiques pour le carbone, le silicium, le manganèse et les éléments résiduels. La seule différence réside dans le contrôle plus strict des impuretés (P et S) dans le C45E :
| Élément | C45 (1.0503) % | C45E (1.1191) % | C45R (1.1201) % |
|---|---|---|---|
| Carbone (C) | 0,42 – 0,50 | 0,42 – 0,50 | 0,42 – 0,50 |
| Manganèse (Mn) | 0,50 – 0,80 | 0,50 – 0,80 | 0,50 – 0,80 |
| Silicium (Si) | 0,40 max | 0,40 max | 0,40 max |
| Phosphore (P) | 0,045 max | 0,030 max | 0,030 max |
| Soufre (S) | 0,045 max | 0,030 max | 0,020 – 0,040 |
| Chrome (Cr) | 0,40 max | 0,40 max | 0,40 max |
| Molybdène (Mo) | 0,10 max | 0,10 max | 0,10 max |
| Nickel (Ni) | 0,40 max | 0,40 max | 0,40 max |
Remarque : La somme Cr + Mo + Ni ne doit pas dépasser 0,63 % selon EN 10083-2 / EN ISO 683-1.
Propriétés mécaniques des aciers C45 & C45E
Le C45 et le C45E étant des aciers mi-durs non alliés, leur trempabilité dépend de l’épaisseur de section. Plus le diamètre augmente, plus le refroidissement à cœur lors de la trempe ralentit, réduisant la limite d’élasticité et la résistance atteignables :
1. État trempé et revenu (+QT)
| Diamètre / Section | Limite d’élasticité (Re) Min | Résistance à la traction (Rm) | Allongement (A) Min | Résilience Charpy (KV) Min (C45E uniquement) |
|---|---|---|---|---|
| Jusqu’à 16 mm | 490 MPa | 700 – 850 MPa | 14 % | 25 J (à +20 °C) |
| > 16 mm à 40 mm | 430 MPa | 650 – 800 MPa | 16 % | 25 J (à +20 °C) |
| > 40 mm à 100 mm | 370 MPa | 630 – 780 MPa | 17 % | 25 J (à +20 °C) |
2. États normalisé (+N) & barre brillante étirée à froid (+C)
| État de livraison | Plage de diamètres | Limite d’élasticité (Re) Min | Résistance à la traction (Rm) | Dureté typique |
|---|---|---|---|---|
| Normalisé (+N) | 16 mm – 100 mm | 305 MPa | 580 MPa min | 170 – 210 HB |
| Étiré à froid (+C) | 10 mm – 16 mm | 565 MPa | 710 – 1030 MPa | 210 – 300 HB |
| Étiré à froid (+C) | > 16 mm – 40 mm | 500 MPa | 650 – 1000 MPa | 195 – 290 HB |
| Étiré à froid (+C) | > 40 mm – 63 mm | 410 MPa | 630 – 950 MPa | 190 – 280 HB |
Remarque : Les valeurs à l’état étiré à froid suivent la norme EN 10277 (Produits en acier brillant). L’étirage à froid écrouit la surface de la barre et augmente la limite d’élasticité sans traitement thermique.
Nuances internationales équivalentes aux C45 & C45E
Lors de la consultation de plans internationaux, les nuances C45 et C45E correspondent aux normes suivantes :
| Norme / Pays | Nuance équivalente | Remarques |
|---|---|---|
| DIN / EN (Europe) | C45 (1.0503) / C45E (1.1191) | Anciennement Ck45 selon l’ancienne norme DIN 17200 |
| AISI / SAE (USA) | SAE 1045 / AISI 1045 | Acier mi-dur standard à 0,45 % de carbone |
| BS 970 (Royaume-Uni) | 080M46 / EN8 / EN8D | EN8 (080M40) a 0,40 % C nominal ; 080M46 correspond à 0,45 % C |
| IS 1570 (Inde) | C45 / 45C8 | Acier mécanique mi-dur indien standard |
| JIS G4051 (Japon) | S45C | Très répandu dans l’automobile et l’outillage japonais |
| GOST (Russie) | 45 | Désignation directe selon la teneur en carbone |
Consultez les correspondances complètes sur nos pages Spécifications DIN et Spécifications SAE.
Directives de traitement thermique pour C45 et C45E
Des cycles thermiques adaptés permettent d’obtenir soit une résistance élevée à cœur, soit une couche superficielle dure résistante à l’usure :
- Normalisation : Chauffer à 840 °C – 880 °C, maintenir jusqu’à homogénéisation thermique et refroidir à l’air calme. Affine le grain après forgeage ou laminage à chaud.
- Recuit d’adoucissement : Chauffer à 650 °C – 700 °C, maintenir et refroidir lentement au four (dureté max ~207 HB) afin d’optimiser l’usinabilité avant usinage CNC intensif.
- Trempe à cœur : Austénitiser à 820 °C – 860 °C. Tremper à l’eau pour les fortes sections ou à l’huile/polymère pour les sections plus fines et pièces complexes afin de limiter les déformations.
- Revenu : Réchauffer immédiatement après trempe entre 550 °C et 660 °C selon la résistance visée, maintenir au moins 1 heure par 25 mm d’épaisseur et refroidir à l’air.
- Trempe à la flamme et par induction : Chauffer rapidement la couche superficielle à 850 °C – 880 °C suivi d’un refroidissement immédiat par aspersion d’eau ou de polymère, atteignant une dureté superficielle de 53 – 60 HRC avec un cœur tenace. Le C45E (1.1191) est vivement recommandé pour la trempe par induction grâce à sa faible teneur en inclusions.
Usinabilité & soudabilité
- Usinabilité : Évaluée entre 55 % et 65 % par rapport à l’acier de décolletage (1212). Les barres brillantes C45 étirées à froid (+C) assurent un bon fractionnement des copeaux et des tolérances serrées ISO h9/h11 pour le tournage CNC, le fraisage et le roulage de filets.
- Soudabilité : Moyenne à délicate. Avec environ 0,45 % de carbone, un refroidissement rapide après soudage peut former de la martensite fragile dans la ZAT. Préchauffer les pièces à 200 °C – 300 °C, utiliser des électrodes bas hydrogène et effectuer un recuit de détente à 550 °C – 600 °C immédiatement après soudage.
Applications industrielles des barres brillantes C45 & C45E
Découvrez notre aperçu Utilisations et Applications pour voir comment les nuances C45 et C45E sont utilisées :
- Transmission de puissance & mécanique : Arbres moteurs, arbres de pompes, vis-mères, broches, accouplements et arbres cannelés.
- Engrenages & pignons : Engrenages droits à charge moyenne, pignons, roues à chaîne et crémaillères trempées par induction.
- Automobile & machinisme agricole : Bielles, moyeux de roues, rotules de direction, axes et tiges de vérins hydrauliques (trempées par induction et chromées dur).
- Visserie & outillage : Goujons haute résistance, tiges d’ancrage, porte-matrices, plaques de moules et brides de serrage.
Foire aux questions sur les aciers C45 & C45E
1. Quand faut-il spécifier du C45E (1.1191) plutôt que du C45 standard (1.0503) ?
Prescrivez le C45E dès que votre pièce subit une trempe par induction, une trempe à la flamme ou des sollicitations en fatigue à grand nombre de cycles. Ses teneurs réduites en soufre et phosphore (0,030 % max) limitent les alignements de sulfures susceptibles d’amorcer des fissures lors d’une trempe superficielle rapide.
2. Le C45 est-il exactement identique à l’acier EN8 ?
Ils appartiennent à la même famille d’aciers mécaniques mi-durs, mais leurs fourchettes de carbone diffèrent légèrement. La nuance BS 970 EN8 (080M40) contient 0,36 % à 0,44 % de carbone (0,40 % nominal), tandis que le C45 (1.0503) contient 0,42 % à 0,50 % de carbone (0,45 % nominal), offrant au C45 une dureté après trempe légèrement supérieure.
3. Quelle est la dureté maximale atteignable par le C45E après trempe par induction ?
Correctement trempé par induction et refroidi à l’eau, le C45E atteint généralement une dureté superficielle de 55 à 60 HRC (environ 580 à 690 HV), selon la fréquence, la densité de puissance et la teneur exacte en carbone.
4. Steelmet Industries fournit-il les nuances C45 et C45E en barres brillantes étirées à froid ?
Oui. Nous fournissons les nuances C45 et C45E en barres brillantes étirées à froid, écroûtées et tournées (ronds, hexagones, carrés et plats), ainsi qu’en ronds laminés à chaud et forgés pour les plus gros diamètres.
Approvisionnez-vous en barres brillantes certifiées C45 & C45E chez Steelmet Industries
Steelmet Industries fabrique et fournit des barres brillantes étirées à froid et des barres laminées à chaud en C45 (1.0503) et C45E (1.1191) avec des tolérances ISO h9, h10 et h11, accompagnées de certificats matière complets (MTC) et conformes à notre Politique Qualité.
Demander un devis ou une consultation technique :
Site officiel : www.steelmet.in
Envoyer votre demande : Contacter Steelmet Industries
