

C45 (1.0503) और C45E (1.1191) यूरोपीय मानकों (EN 10083-2 और EN ISO 683-1) के तहत सबसे व्यापक रूप से निर्दिष्ट दो मीडियम-कार्बन अनअलॉयड इंजीनियरिंग स्टील्स हैं। संतुलित तन्य शक्ति, घिसाव प्रतिरोध और मशीनीबिलिटी के लिए जाने जाने वाले ये दोनों ग्रेड शाफ्ट, स्पिंडल, गियर, एक्सल, स्टड और इंडक्शन-हार्डन्ड मशीन घटकों के लिए मुख्य सामग्री के रूप में उपयोग होते हैं।
हालाँकि इंजीनियर और खरीदार अक्सर C45 और C45E को एक ही मान लेते हैं, लेकिन वे एक महत्वपूर्ण धातुकर्म विवरण में भिन्न हैं: स्टील निर्माण की शुद्धता (सल्फर और फॉस्फोरस की सीमा)। मानक C45 के बजाय C45E चुनने से उच्च-आवृत्ति इंडक्शन हार्डनिंग के दौरान सतही दरारों को रोका जा सकता है और गतिशील भार वाले पुर्जों में फटीग जीवन (fatigue life) में सुधार होता है।
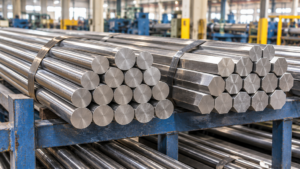
Steelmet Industries में, हम पूर्ण मिल टेस्ट प्रमाणन के साथ हॉट-रोल्ड ब्लैक बार्स, फोर्ज्ड राउंड्स और सटीक कोल्ड-ड्रॉन ब्राइट स्टील बार्स (राउंड्स, हेक्सागोन, स्क्वायर्स और फ्लैट्स) में C45 और C45E की आपूर्ति करते हैं। सही ग्रेड चुनने में आपकी सहायता के लिए नीचे एक व्यावहारिक तकनीकी तुलना दी गई है।
C45 बनाम C45E बनाम C45R: प्रत्ययों (Suffixes) का क्या अर्थ है?
EN 10083-2 (क्वेंचिंग और टेम्परिंग के लिए स्टील्स) के तहत, मूल पदनाम C45 एक गैर-मिश्र धातु गुणवत्ता वाले स्टील को इंगित करता है जिसमें नाममात्र कार्बन सामग्री 0.45% होती है। प्रत्यय अक्षर परिभाषित करते हैं कि स्टील को कैसे परिष्कृत और परीक्षित किया गया था:
- C45 (मटेरियल नं. 1.0503): मानक गैर-मिश्र धातु गुणवत्ता स्टील। अधिकतम 0.045% सल्फर और 0.045% फॉस्फोरस की अनुमति देता है। सामान्य यांत्रिक पुर्जों, नॉर्मलाइज्ड शाफ्ट और मानक क्वेंच्ड-एंड-टेम्पर्ड घटकों के लिए उपयुक्त।
- C45E (मटेरियल नं. 1.1191): विशेष स्टील (“E” का अर्थ Edelstahl / विशेष गुणवत्ता है)। सल्फर और फॉस्फोरस दोनों को अधिकतम 0.030% (पुराने EN 10083-2 संशोधनों में 0.035%) तक सीमित करने के लिए परिष्कृत। यह स्वच्छ सूक्ष्म संरचना गैर-धात्विक सल्फाइड समावेशन को कम करती है, जिससे C45E इंडक्शन हार्डनिंग और उच्च-फटीग रोटेटिंग शाफ्ट के लिए पसंदीदा विकल्प बन जाता है।
- C45R (मटेरियल नं. 1.1201): विशेष स्टील C45E का नियंत्रित-सल्फर संस्करण, जिसमें उच्च-गति CNC टर्निंग और ड्रिलिंग के दौरान चिप ब्रेकिंग और टूल जीवन को बेहतर बनाने के लिए 0.020% से 0.040% की सल्फर सीमा होती है।
रासायनिक संरचना की तुलना: C45 (1.0503) बनाम C45E (1.1191)
दोनों ग्रेड्स में कार्बन, सिलिकॉन, मैंगनीज और अवशिष्ट मिश्र धातु तत्वों के लिए समान लक्ष्य सीमाएँ हैं। एकमात्र संरचनात्मक अंतर C45E में अशुद्धियों (P और S) पर सख्त नियंत्रण है:
| तत्व (Element) | C45 (1.0503) % | C45E (1.1191) % | C45R (1.1201) % |
|---|---|---|---|
| कार्बन (C) | 0.42 – 0.50 | 0.42 – 0.50 | 0.42 – 0.50 |
| मैंगनीज (Mn) | 0.50 – 0.80 | 0.50 – 0.80 | 0.50 – 0.80 |
| सिलिकॉन (Si) | 0.40 अधिकतम | 0.40 अधिकतम | 0.40 अधिकतम |
| फॉस्फोरस (P) | 0.045 अधिकतम | 0.030 अधिकतम | 0.030 अधिकतम |
| सल्फर (S) | 0.045 अधिकतम | 0.030 अधिकतम | 0.020 – 0.040 |
| क्रोमियम (Cr) | 0.40 अधिकतम | 0.40 अधिकतम | 0.40 अधिकतम |
| मोलिब्डेनम (Mo) | 0.10 अधिकतम | 0.10 अधिकतम | 0.10 अधिकतम |
| निकेल (Ni) | 0.40 अधिकतम | 0.40 अधिकतम | 0.40 अधिकतम |
नोट: EN 10083-2 / EN ISO 683-1 के तहत संयुक्त Cr + Mo + Ni सामग्री 0.63% से अधिक नहीं होनी चाहिए।
C45 और C45E स्टील के यांत्रिक गुण
चूँकि C45 और C45E अनअलॉयड मीडियम-कार्बन स्टील्स हैं, इसलिए उनकी हार्डनेबिलिटी सेक्शन की मोटाई (ruling section) द्वारा सीमित होती है। जैसे-जैसे बार का व्यास बढ़ता है, क्वेंचिंग के दौरान कोर कूलिंग दर धीमी हो जाती है, जिससे प्राप्त होने वाली यील्ड और तन्य शक्ति कम हो जाती है:
1. क्वेंच्ड और टेम्पर्ड स्थिति (+QT)
| व्यास / रूलिंग सेक्शन | यील्ड स्ट्रेंथ (Re) न्यूनतम | तन्य शक्ति (Rm) | बढ़ाव (A) न्यूनतम | चारपी इम्पैक्ट (KV) न्यूनतम (केवल C45E) |
|---|---|---|---|---|
| 16 मिमी तक | 490 MPa | 700 – 850 MPa | 14% | 25 J (+20°C पर) |
| > 16 मिमी से 40 मिमी तक | 430 MPa | 650 – 800 MPa | 16% | 25 J (+20°C पर) |
| > 40 मिमी से 100 मिमी तक | 370 MPa | 630 – 780 MPa | 17% | 25 J (+20°C पर) |
2. नॉर्मलाइज्ड (+N) और कोल्ड-ड्रॉन ब्राइट बार (+C) स्थितियाँ
| आपूर्ति स्थिति | व्यास सीमा | यील्ड स्ट्रेंथ (Re) न्यूनतम | तन्य शक्ति (Rm) | सामान्य कठोरता |
|---|---|---|---|---|
| नॉर्मलाइज्ड (+N) | 16 मिमी – 100 मिमी | 305 MPa | 580 MPa न्यूनतम | 170 – 210 HB |
| कोल्ड ड्रॉन (+C) | 10 मिमी – 16 मिमी | 565 MPa | 710 – 1030 MPa | 210 – 300 HB |
| कोल्ड ड्रॉन (+C) | > 16 मिमी – 40 मिमी | 500 MPa | 650 – 1000 MPa | 195 – 290 HB |
| कोल्ड ड्रॉन (+C) | > 40 मिमी – 63 मिमी | 410 MPa | 630 – 950 MPa | 190 – 280 HB |
नोट: कोल्ड-ड्रॉन यांत्रिक मान EN 10277 (ब्राइट स्टील उत्पाद) का पालन करते हैं। कोल्ड ड्रॉइंग बार की सतह को वर्क-हार्डन करती है और बिना थर्मल हीट ट्रीटमेंट के यील्ड स्ट्रेंथ बढ़ाती है।
C45 और C45E के लिए अंतर्राष्ट्रीय समकक्ष ग्रेड्स
वैश्विक इंजीनियरिंग ड्रॉइंग्स का मिलान करते समय, C45 और C45E निम्नलिखित अंतर्राष्ट्रीय मानकों के अनुरूप होते हैं:
| मानक / देश | समकक्ष ग्रेड | टिप्पणियाँ |
|---|---|---|
| DIN / EN (यूरोप) | C45 (1.0503) / C45E (1.1191) | पुराने DIN 17200 के तहत पूर्व में Ck45 |
| AISI / SAE (अमेरिका) | SAE 1045 / AISI 1045 | मानक 0.45% मीडियम-कार्बन स्टील |
| BS 970 (यूके) | 080M46 / EN8 / EN8D | EN8 (080M40) में नाममात्र 0.40% C है; 080M46 0.45% C से मेल खाता है |
| IS 1570 (भारत) | C45 / 45C8 | मानक भारतीय मीडियम-कार्बन स्टील |
| JIS G4051 (जापान) | S45C | जापानी ऑटोमोटिव और टूलिंग में व्यापक रूप से उपयोग किया जाता है |
| GOST (रूस) | 45 | प्रत्यक्ष कार्बन-प्रतिशत पदनाम |
हमारे DIN विनिर्देश और SAE विनिर्देश पेजों पर पूर्ण क्रॉस-मानक मैपिंग देखें।
C45 और C45E के लिए हीट ट्रीटमेंट दिशानिर्देश
उचित थर्मल चक्र C45 और C45E को अधिकतम कोर शक्ति या कठोर घिसाव-प्रतिरोधी बाहरी परत प्राप्त करने में सक्षम बनाते हैं:
- नॉर्मलाइजिंग: 840°C – 880°C तक गर्म करें, समान तापमान होने तक रोकें और शांत हवा में ठंडा करें। फोर्जिंग या हॉट रोलिंग के बाद दाने की संरचना को परिष्कृत करता है।
- सॉफ्ट एनीलिंग: भारी CNC कार्यों से पहले मशीनीबिलिटी अधिकतम करने के लिए 650°C – 700°C तक गर्म करें और भट्टी में धीरे-धीरे ठंडा करें (अधिकतम कठोरता ~207 HB)।
- थ्रू हार्डनिंग (क्वेंचिंग): 820°C – 860°C पर ऑस्टेनिटाइज़ करें। बड़े सेक्शंस के लिए पानी में या पतले सेक्शंस और जटिल आकृतियों के लिए तेल/पॉलीमर में क्वेंच करें।
- टेम्परिंग: लक्ष्य तन्य शक्ति के आधार पर क्वेंचिंग के तुरंत बाद 550°C – 660°C तक पुनः गर्म करें, प्रति 25 मिमी सेक्शन पर कम से कम 1 घंटे तक रखें और हवा में ठंडा करें।
- फ्लेम और इंडक्शन हार्डनिंग: सतह की परत को तेजी से 850°C – 880°C तक गर्म करें और तुरंत पानी या पॉलीमर स्प्रे से क्वेंच करें, जिससे सख्त कोर के साथ 53 – 60 HRC की सतह कठोरता प्राप्त होती है। कम समावेशन सामग्री के कारण इंडक्शन हार्डनिंग के लिए C45E (1.1191) की दृढ़ता से अनुशंसा की जाती है।
मशीनीबिलिटी और वेल्डेबिलिटी
- मशीनीबिलिटी: फ्री-कटिंग स्टील (1212) के सापेक्ष लगभग 55% से 65% मूल्यांकित। कोल्ड-ड्रॉन C45 ब्राइट बार्स (+C) CNC टर्निंग, मिलिंग और थ्रेड रोलिंग के लिए स्वच्छ चिप निर्माण और सख्त ISO h9/h11 टॉलरेंस प्रदान करते हैं।
- वेल्डेबिलिटी: मध्यम। चूँकि कार्बन सामग्री लगभग 0.45% होती है, इसलिए वेल्डिंग के बाद तेजी से ठंडा होने पर हीट-अफेक्टेड ज़ोन में भंगुर मार्टेंसाइट बन सकता है। घटकों को 200°C – 300°C तक प्रीहीट करें, लो-हाइड्रोजन इलेक्ट्रोड का उपयोग करें और वेल्डिंग के तुरंत बाद 550°C – 600°C पर स्ट्रेस-रिलीफ एनीलिंग करें।
C45 और C45E ब्राइट बार्स के औद्योगिक अनुप्रयोग
प्रमुख उद्योगों में C45 और C45E का उपयोग कैसे किया जाता है, यह जानने के लिए हमारे उपयोग और अनुप्रयोग अवलोकन देखें:
- पावर ट्रांसमिशन और मशीनरी: मोटर शाफ्ट, पंप शाफ्ट, लीड स्क्रू, स्पिंडल, कपलिंग और स्प्लाइंड एक्सल।
- गियर और स्प्रोकेट: मीडियम-ड्यूटी स्पर गियर, पिनियन, चेन स्प्रोकेट और इंडक्शन-हार्डन्ड गियर रैक।
- ऑटोमोटिव और कृषि उपकरण: कनेक्टिंग रॉड्स, व्हील हब, टाई-रॉड एंड्स, पिन और हाइड्रोलिक पिस्टन रॉड्स (इंडक्शन-हार्डन्ड और हार्ड-क्रोम प्लेटेड)।
- फास्टनर्स और टूलिंग: हाई-टेंसाइल स्टड, एंकर बोल्ट, डाई बोल्स्टर, मोल्ड प्लेट्स और क्लैम्पिंग फिक्स्चर।
C45 और C45E स्टील पर अक्सर पूछे जाने वाले प्रश्न (FAQs)
1. मुझे मानक C45 (1.0503) के बजाय C45E (1.1191) कब निर्दिष्ट करना चाहिए?
जब भी आपका घटक इंडक्शन हार्डनिंग, फ्लेम हार्डनिंग या उच्च-चक्र फटीग लोडिंग से गुजरता है, तो C45E निर्दिष्ट करें। इसकी कम सल्फर और फॉस्फोरस सीमाएँ (अधिकतम 0.030%) सल्फाइड स्ट्रिंगर्स को कम करती हैं जो तीव्र सतही क्वेंचिंग के दौरान दरार का कारण बन सकते हैं।
2. क्या C45 बिल्कुल EN8 के समान स्टील है?
वे एक ही मीडियम-कार्बन इंजीनियरिंग स्टील परिवार से संबंधित हैं और अक्सर समान अनुप्रयोगों के लिए उपयोग किए जाते हैं, लेकिन उनकी नाममात्र कार्बन सीमाएँ थोड़ी भिन्न होती हैं। मानक BS 970 EN8 (080M40) में 0.36% से 0.44% कार्बन (0.40% नाममात्र) होता है, जबकि C45 (1.0503) में 0.42% से 0.50% कार्बन (0.45% नाममात्र) होता है, जिससे क्वेंचिंग के बाद C45 में थोड़ी अधिक कठोरता प्राप्त होती है।
3. इंडक्शन हार्डनिंग के बाद C45E अधिकतम कितनी कठोरता प्राप्त कर सकता है?
उचित रूप से इंडक्शन-हार्डन्ड और वाटर-क्वेंच्ड C45E आमतौर पर 55 से 60 HRC (लगभग 580 से 690 HV) की सतह कठोरता तक पहुँचता है।
4. क्या Steelmet Industries कोल्ड-ड्रॉन ब्राइट बार रूप में C45 और C45E की आपूर्ति करती है?
हाँ। हम राउंड्स, हेक्सागोन, स्क्वायर्स और फ्लैट्स में कोल्ड-ड्रॉन, पील्ड और टर्न्ड ब्राइट बार्स के साथ-साथ बड़े व्यास के लिए हॉट-रोल्ड और फोर्ज्ड राउंड्स में C45 और C45E की आपूर्ति करते हैं।
Steelmet Industries से प्रमाणित C45 और C45E ब्राइट बार्स प्राप्त करें
Steelmet Industries ISO h9, h10, और h11 टॉलरेंस के साथ C45 (1.0503) और C45E (1.1191) में सटीक कोल्ड ड्रॉन ब्राइट स्टील बार्स और हॉट-रोल्ड बार्स का निर्माण और आपूर्ति करती है। प्रत्येक बैच पूर्ण मिल टेस्ट सर्टिफिकेट, रासायनिक और यांत्रिक रिपोर्ट तथा हमारी गुणवत्ता नीति के अनुपालन के साथ आपूर्ति किया जाता है।
कोटेशन या तकनीकी परामर्श का अनुरोध करें:
कॉर्पोरेट वेबसाइट: www.steelmet.in
अपनी आवश्यकता भेजें: Steelmet Industries से संपर्क करें
