

C45 (1.0503) und C45E (1.1191) zählen nach den europäischen Normen (EN 10083-2 und EN ISO 683-1) zu den am häufigsten eingesetzten unlegierten Vergütungsstählen mit mittlerem Kohlenstoffgehalt. Bekannt für ihr ausgewogenes Verhältnis aus Zugfestigkeit, Verschleißfestigkeit und Zerspanbarkeit, dienen beide Stahlsorten als Kernwerkstoffe für Wellen, Spindeln, Zahnräder, Achsen, Stehbolzen und induktiv gehärtete Maschinenbauteile.
Obwohl Konstrukteure und Einkäufer C45 und C45E oft als austauschbar betrachten, unterscheiden sie sich in einem entscheidenden metallurgischen Detail: dem Reinheitsgrad bei der Stahlerzeugung (Schwefel- und Phosphorgrenzwerte). Die Wahl von C45E anstelle von Standard-C45 kann Oberflächenrisse beim Hochfrequenz-Induktionshärten verhindern und die Dauerfestigkeit dynamisch beanspruchter Bauteile deutlich verbessern.
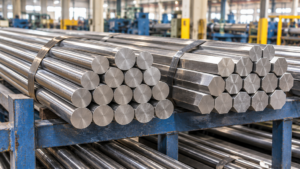
Bei Steelmet Industries liefern wir C45 und C45E als warmgewalzte Schwarzstäbe, geschmiedete Rundstäbe sowie als kaltgezogene Präzisions-Blankstahlstäbe (Rund-, Sechskant-, Vierkant- und Flachstäbe) inklusive vollständiger Werkszeugnisse. Nachfolgend finden Sie einen praxisnahen technischen Vergleich zur Auswahl der richtigen Güte.
C45 vs. C45E vs. C45R: Was bedeuten die Zusatzbuchstaben?
Nach EN 10083-2 (Vergütungsstähle) bezeichnet die Grundsorte C45 einen unlegierten Qualitätsstahl mit einem nominalen Kohlenstoffgehalt von 0,45 %. Die Zusatzbuchstaben definieren den Reinheitsgrad und die Erschmelzungsart:
- C45 (Werkstoff-Nr. 1.0503): Unlegierter Qualitätsstahl. Zulässig sind maximal 0,045 % Schwefel und maximal 0,045 % Phosphor. Geeignet für allgemeine Maschinenbauteile, normalgeglühte Wellen und Standard-Vergütungsteile.
- C45E (Werkstoff-Nr. 1.1191): Edelstahl („E“ steht für Edelstahl / besondere Reinheit). Erschmolzen mit strengeren Grenzwerten von maximal 0,030 % für Schwefel und Phosphor (0,035 % in älteren Ausgaben der EN 10083-2). Dieses reinere Gefüge reduziert nichtmetallische Sulfideinschlüsse und macht C45E zur ersten Wahl für das Induktionshärten und hochbeanspruchte Umlaufbiegewellen.
- C45R (Werkstoff-Nr. 1.1201): Variante des Edelstahls C45E mit gezielt eingestelltem Schwefelgehalt von 0,020 % bis 0,040 % für verbesserten Spanbruch und längere Werkzeugstandzeiten bei der Hochgeschwindigkeits-CNC-Bearbeitung.
Vergleich der chemischen Zusammensetzung: C45 (1.0503) vs. C45E (1.1191)
Beide Stahlsorten besitzen identische Richtwerte für Kohlenstoff, Silizium, Mangan und Begleitelemente. Der einzige Unterschied liegt in der engeren Begrenzung von Phosphor und Schwefel beim C45E:
| Element | C45 (1.0503) % | C45E (1.1191) % | C45R (1.1201) % |
|---|---|---|---|
| Kohlenstoff (C) | 0,42 – 0,50 | 0,42 – 0,50 | 0,42 – 0,50 |
| Mangan (Mn) | 0,50 – 0,80 | 0,50 – 0,80 | 0,50 – 0,80 |
| Silizium (Si) | 0,40 max | 0,40 max | 0,40 max |
| Phosphor (P) | 0,045 max | 0,030 max | 0,030 max |
| Schwefel (S) | 0,045 max | 0,030 max | 0,020 – 0,040 |
| Chrom (Cr) | 0,40 max | 0,40 max | 0,40 max |
| Molybdän (Mo) | 0,10 max | 0,10 max | 0,10 max |
| Nickel (Ni) | 0,40 max | 0,40 max | 0,40 max |
Hinweis: Die Summe Cr + Mo + Ni darf nach EN 10083-2 / EN ISO 683-1 maximal 0,63 % betragen.
Mechanische Eigenschaften von C45 & C45E Stahl
Da C45 und C45E unlegierte Vergütungsstähle sind, wird ihre Einhärtbarkeit durch den maßgebenden Durchmesser begrenzt. Mit steigendem Stabdurchmesser sinkt die Abkühlgeschwindigkeit im Kern beim Abschrecken, wodurch sich die erreichbare Streckgrenze und Zugfestigkeit verringern:
1. Vergüteter Zustand (+QT)
| Durchmesser / Maßgebender Querschnitt | Streckgrenze (Re) Min | Zugfestigkeit (Rm) | Bruchdehnung (A) Min | Kerbschlagarbeit (KV) Min (nur C45E) |
|---|---|---|---|---|
| Bis 16 mm | 490 MPa | 700 – 850 MPa | 14 % | 25 J (bei +20 °C) |
| > 16 mm bis 40 mm | 430 MPa | 650 – 800 MPa | 16 % | 25 J (bei +20 °C) |
| > 40 mm bis 100 mm | 370 MPa | 630 – 780 MPa | 17 % | 25 J (bei +20 °C) |
2. Normalgeglühter (+N) & kaltgezogener Zustand (+C)
| Lieferzustand | Durchmesserbereich | Streckgrenze (Re) Min | Zugfestigkeit (Rm) | Typische Härte |
|---|---|---|---|---|
| Normalgeglüht (+N) | 16 mm – 100 mm | 305 MPa | 580 MPa min | 170 – 210 HB |
| Kaltgezogen (+C) | 10 mm – 16 mm | 565 MPa | 710 – 1030 MPa | 210 – 300 HB |
| Kaltgezogen (+C) | > 16 mm – 40 mm | 500 MPa | 650 – 1000 MPa | 195 – 290 HB |
| Kaltgezogen (+C) | > 40 mm – 63 mm | 410 MPa | 630 – 950 MPa | 190 – 280 HB |
Hinweis: Die mechanischen Werte im kaltgezogenen Zustand richten sich nach EN 10277 (Blankstahlerzeugnisse). Das Kaltziehen verfestigt die Randschicht und erhöht die Streckgrenze ohne zusätzliche Wärmebehandlung.
Internationale Vergleichssorten für C45 & C45E
Beim Abgleich internationaler Zeichnungen entsprechen C45 und C45E folgenden weltweiten Normen:
| Norm / Land | Vergleichssorte | Hinweise |
|---|---|---|
| DIN / EN (Europa) | C45 (1.0503) / C45E (1.1191) | Früher Ck45 nach der älteren DIN 17200 |
| AISI / SAE (USA) | SAE 1045 / AISI 1045 | Standard-Vergütungsstahl mit 0,45 % Kohlenstoff |
| BS 970 (Großbritannien) | 080M46 / EN8 / EN8D | EN8 (080M40) hat nominal 0,40 % C; 080M46 entspricht 0,45 % C |
| IS 1570 (Indien) | C45 / 45C8 | Indischer Standard-Vergütungsstahl |
| JIS G4051 (Japan) | S45C | Weit verbreitet im japanischen Automobil- und Werkzeugbau |
| GOST (Russland) | 45 | Direkte Bezeichnung nach Kohlenstoffgehalt |
Vollständige Normvergleiche finden Sie auf unseren Seiten DIN-Spezifikationen und SAE-Spezifikationen.
Wärmebehandlungsrichtlinien für C45 und C45E
Geeignete Wärmebehandlungszyklen ermöglichen entweder hohe Kernfestigkeit oder eine harte, verschleißfeste Randschicht:
- Normalglühen: Erwärmen auf 840 °C – 880 °C, durchwärmen und an ruhender Luft abkühlen. Verfeinert das Gefüge nach dem Schmieden oder Warmwalzen.
- Weichglühen: Erwärmen auf 650 °C – 700 °C, halten und langsam im Ofen abkühlen (max. Härte ~207 HB) für beste Zerspanbarkeit vor intensiver CNC-Bearbeitung.
- Vergüten (Härten): Austenitisieren bei 820 °C – 860 °C. Abschrecken in Wasser bei größeren Querschnitten oder in Öl/Polymer bei dünneren bzw. verzugsempfindlichen Bauteilen.
- Anlassen: Unmittelbar nach dem Abschrecken auf 550 °C – 660 °C (je nach gewünschter Zugfestigkeit) erwärmen, mindestens 1 Stunde pro 25 mm Wandstärke halten und an Luft abkühlen.
- Flamm- & Induktionshärten: Rasches Erwärmen der Randschicht auf 850 °C – 880 °C mit sofortiger Wasser- oder Polymerbrause-Abschreckung ergibt eine Oberflächenhärte von 53 – 60 HRC bei zähem Kern. Aufgrund der geringen Einschlussdichte wird für das Induktionshärten ausdrücklich C45E (1.1191) empfohlen.
Zerspanbarkeit & Schweißeignung
- Zerspanbarkeit: Liegt bei etwa 55 % bis 65 % im Vergleich zum Automatenstahl 1212. Kaltgezogene C45-Blankstahlstäbe (+C) bieten sauberen Spanbruch und enge ISO-Toleranzen h9/h11 für CNC-Drehen, Fräsen und Gewinderollen.
- Schweißeignung: Bedingt schweißgeeignet. Bei rund 0,45 % Kohlenstoff kann rasche Abkühlung nach dem Schweißen zu sprödem Martensit in der Wärmeeinflusszone führen. Bauteile auf 200 °C – 300 °C vorwärmen, wasserstoffarme Elektroden verwenden und unmittelbar nach dem Schweißen bei 550 °C – 600 °C spannungsarmglühen.
Industrielle Anwendungen von C45 & C45E Blankstahlstäben
Erfahren Sie in unserer Übersicht Anwendungsbereiche, wo C45 und C45E eingesetzt werden:
- Antriebstechnik & Maschinenbau: Motorwellen, Pumpenwellen, Leitspindeln, Kupplungen und Keilwellen.
- Zahnräder & Kettenräder: Mittelbeanspruchte Stirnräder, Ritzel, Kettenräder und induktiv gehärtete Zahnstangen.
- Automobil- & Landmaschinentechnik: Pleuelstangen, Radnaben, Spurstangenköpfe, Bolzen und Hydraulikkolbenstangen (induktiv gehärtet und hartverchromt).
- Verbindungselemente & Werkzeugbau: Hochfeste Stehbolzen, Ankerschrauben, Gesenkhalter, Formplatten und Spannvorrichtungen.
Häufig gestellte Fragen zu C45 & C45E Stahl
1. Wann sollte ich C45E (1.1191) anstelle von Standard-C45 (1.0503) vorschreiben?
Wählen Sie C45E immer dann, wenn Ihr Bauteil induktiv gehärtet, flammgehärtet oder hohen Wechselbiegebeanspruchungen ausgesetzt wird. Die engeren Grenzwerte für Schwefel und Phosphor (max. 0,030 %) minimieren Sulfidzeilen, die beim schnellen Oberflächenabschrecken als Risskeime wirken können.
2. Ist C45 exakt derselbe Stahl wie EN8?
Beide gehören zur selben Familie der unlegierten Vergütungsstähle, unterscheiden sich jedoch leicht im nominalen Kohlenstoffgehalt: BS 970 EN8 (080M40) liegt bei 0,36 % bis 0,44 % C (nominal 0,40 %), während C45 (1.0503) bei 0,42 % bis 0,50 % C (nominal 0,45 %) liegt und dadurch nach dem Härten eine etwas höhere Härte erreicht.
3. Welche maximale Härte erreicht C45E nach dem Induktionshärten?
Fachgerecht induktiv gehärteter und wasserabgeschreckter C45E erreicht typischerweise eine Oberflächenhärte von 55 bis 60 HRC (ca. 580 bis 690 HV), abhängig von Frequenz, Leistungsdichte und jeweiligem Kohlenstoffgehalt.
4. Liefert Steelmet Industries C45 und C45E als kaltgezogene Blankstahlstäbe?
Ja. Wir liefern C45 und C45E als kaltgezogene, geschälte und gedrehte Blankstahlstäbe in Rund-, Sechskant-, Vierkant- und Flachabmessungen sowie als warmgewalzte und geschmiedete Rundstäbe für größere Durchmesser.
Zertifizierte C45 & C45E Blankstahlstäbe von Steelmet Industries beziehen
Steelmet Industries fertigt und liefert kaltgezogene Präzisions-Blankstahlstäbe sowie warmgewalzte Stäbe aus C45 (1.0503) und C45E (1.1191) mit ISO-Toleranzen h9, h10 und h11 — inklusive vollständiger Werkszeugnisse (MTC) gemäß unserer Qualitätspolitik.
Angebot oder technische Beratung anfordern:
Unternehmenswebsite: www.steelmet.in
Anfrage senden: Steelmet Industries kontaktieren
