

Los aceros C45 (1.0503) y C45E (1.1191) son dos de los aceros de ingeniería no aleados de medio carbono más especificados bajo las normas europeas (EN 10083-2 y EN ISO 683-1). Reconocidos por su equilibrio entre resistencia a la tracción, resistencia al desgaste y maquinabilidad, ambos grados sirven como materiales fundamentales para ejes, husillos, engranajes, árboles, espárragos y componentes templados por inducción.
Aunque ingenieros y compradores suelen tratar el C45 y el C45E como intercambiables, difieren en un detalle metalúrgico crítico: la pureza de acería (límites de azufre y fósforo). Elegir C45E frente al C45 estándar puede prevenir grietas superficiales durante el temple por inducción de alta frecuencia y mejorar la vida a fatiga en piezas sometidas a cargas dinámicas.
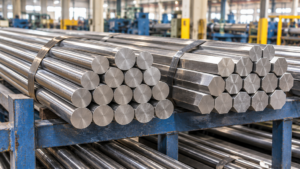
En Steelmet Industries suministramos C45 y C45E en barras negras laminadas en caliente, redondos forjados y barras brillantes estiradas en frío de precisión (redondos, hexagonales, cuadrados y pletinas) respaldadas por certificación completa de fábrica. A continuación ofrecemos una comparativa técnica práctica para seleccionar el grado adecuado.
C45 vs. C45E vs. C45R: ¿Qué significan los sufijos?
Bajo la norma EN 10083-2 (Aceros para temple y revenido), la designación base C45 indica un acero de calidad no aleado con un contenido nominal de carbono del 0,45 %. Las letras sufijo definen su grado de afino y ensayo:
- C45 (N.º de material 1.0503): Acero de calidad no aleado estándar. Permite hasta un 0,045 % máximo de azufre y 0,045 % máximo de fósforo. Adecuado para piezas mecánicas generales, ejes normalizados y componentes templados y revenidos estándar.
- C45E (N.º de material 1.1191): Acero especial («E» proviene de Edelstahl / calidad especial). Afinado para restringir tanto el azufre como el fósforo a un 0,030 % máximo (0,035 % en revisiones anteriores de EN 10083-2). Esta microestructura más limpia reduce las inclusiones no metálicas de sulfuros, convirtiendo al C45E en la opción preferida para temple por inducción y ejes giratorios de alta fatiga.
- C45R (N.º de material 1.1201): Variante de azufre controlado del acero especial C45E, con una ventana deliberada de azufre del 0,020 % al 0,040 % para mejorar la rotura de viruta y la vida útil de herramientas en torneado y taladrado CNC de alta velocidad.
Comparación de composición química: C45 (1.0503) vs. C45E (1.1191)
Ambos grados comparten rangos idénticos para carbono, silicio, manganeso y elementos residuales. La única diferencia composicional reside en el control más estricto sobre impurezas (P y S) en el C45E:
| Elemento | C45 (1.0503) % | C45E (1.1191) % | C45R (1.1201) % |
|---|---|---|---|
| Carbono (C) | 0,42 – 0,50 | 0,42 – 0,50 | 0,42 – 0,50 |
| Manganeso (Mn) | 0,50 – 0,80 | 0,50 – 0,80 | 0,50 – 0,80 |
| Silicio (Si) | 0,40 máx. | 0,40 máx. | 0,40 máx. |
| Fósforo (P) | 0,045 máx. | 0,030 máx. | 0,030 máx. |
| Azufre (S) | 0,045 máx. | 0,030 máx. | 0,020 – 0,040 |
| Cromo (Cr) | 0,40 máx. | 0,40 máx. | 0,40 máx. |
| Molibdeno (Mo) | 0,10 máx. | 0,10 máx. | 0,10 máx. |
| Níquel (Ni) | 0,40 máx. | 0,40 máx. | 0,40 máx. |
Nota: El contenido combinado de Cr + Mo + Ni no debe superar el 0,63 % según EN 10083-2 / EN ISO 683-1.
Propiedades mecánicas del acero C45 y C45E
Dado que C45 y C45E son aceros no aleados de medio carbono, su templabilidad está limitada por el espesor de sección. A medida que aumenta el diámetro de la barra, el enfriamiento en el núcleo durante el temple se ralentiza, reduciendo el límite elástico y la resistencia alcanzables:
1. Estado templado y revenido (+QT)
| Diámetro / Sección determinante | Límite elástico (Re) Mín. | Resistencia a la tracción (Rm) | Alargamiento (A) Mín. | Impacto Charpy (KV) Mín. (solo C45E) |
|---|---|---|---|---|
| Hasta 16 mm | 490 MPa | 700 – 850 MPa | 14 % | 25 J (a +20 °C) |
| > 16 mm a 40 mm | 430 MPa | 650 – 800 MPa | 16 % | 25 J (a +20 °C) |
| > 40 mm a 100 mm | 370 MPa | 630 – 780 MPa | 17 % | 25 J (a +20 °C) |
2. Estados normalizado (+N) y barra brillante estirada en frío (+C)
| Condición de suministro | Rango de diámetro | Límite elástico (Re) Mín. | Resistencia a la tracción (Rm) | Dureza típica |
|---|---|---|---|---|
| Normalizado (+N) | 16 mm – 100 mm | 305 MPa | 580 MPa mín. | 170 – 210 HB |
| Estirado en frío (+C) | 10 mm – 16 mm | 565 MPa | 710 – 1030 MPa | 210 – 300 HB |
| Estirado en frío (+C) | > 16 mm – 40 mm | 500 MPa | 650 – 1000 MPa | 195 – 290 HB |
| Estirado en frío (+C) | > 40 mm – 63 mm | 410 MPa | 630 – 950 MPa | 190 – 280 HB |
Nota: Los valores mecánicos en estado estirado en frío siguen la norma EN 10277 (Productos de acero brillante). El estirado en frío endurece por deformación la superficie de la barra y eleva el límite elástico sin tratamiento térmico.
Grados internacionales equivalentes para C45 y C45E
Al cotejar planos internacionales de ingeniería, C45 y C45E corresponden estrechamente a las siguientes normas:
| Norma / País | Grado equivalente | Notas |
|---|---|---|
| DIN / EN (Europa) | C45 (1.0503) / C45E (1.1191) | Anteriormente Ck45 bajo la antigua DIN 17200 |
| AISI / SAE (EE. UU.) | SAE 1045 / AISI 1045 | Acero estándar de medio carbono al 0,45 % |
| BS 970 (Reino Unido) | 080M46 / EN8 / EN8D | EN8 (080M40) tiene 0,40 % C nominal; 080M46 equivale a 0,45 % C |
| IS 1570 (India) | C45 / 45C8 | Acero indio estándar de medio carbono |
| JIS G4051 (Japón) | S45C | Muy utilizado en automoción y utillaje japonés |
| GOST (Rusia) | 45 | Designación directa por porcentaje de carbono |
Consulte las equivalencias completas en nuestras páginas Especificaciones DIN y Especificaciones SAE.
Guía de tratamiento térmico para C45 y C45E
Los ciclos térmicos adecuados permiten que C45 y C45E alcancen máxima resistencia en el núcleo o una capa exterior dura resistente al desgaste:
- Normalizado: Calentar a 840 °C – 880 °C, mantener hasta homogeneizar la temperatura y enfriar al aire en calma. Afina el tamaño de grano tras forja o laminación en caliente.
- Recocido de ablandamiento: Calentar a 650 °C – 700 °C, mantener y enfriar lentamente en horno (dureza máx. ~207 HB) para maximizar la maquinabilidad antes de operaciones CNC exigentes.
- Temple total: Austenizar a 820 °C – 860 °C. Templar en agua para secciones mayores o en aceite/polímero para secciones más delgadas y formas complejas para minimizar distorsiones.
- Revenido: Recalentar inmediatamente tras el temple a 550 °C – 660 °C según la resistencia deseada, mantener al menos 1 hora por cada 25 mm de espesor y enfriar al aire.
- Temple a la llama y por inducción: Calentar rápidamente la capa superficial a 850 °C – 880 °C seguido de enfriamiento inmediato por ducha de agua o polímero, logrando una dureza superficial de 53 – 60 HRC con un núcleo tenaz. Se recomienda encarecidamente C45E (1.1191) para temple por inducción debido a su bajo contenido de inclusiones.
Maquinabilidad y soldabilidad
- Maquinabilidad: Valorada entre el 55 % y el 65 % respecto al acero de fácil mecanización (1212). Las barras brillantes C45 estiradas en frío (+C) ofrecen rotura limpia de viruta y tolerancias estrechas ISO h9/h11 para torneado CNC, fresado y laminado de roscas.
- Soldabilidad: Moderada. Dado que el carbono ronda el 0,45 %, el enfriamiento rápido tras soldar puede formar martensita frágil en la zona afectada por el calor. Precaliente las piezas a 200 °C – 300 °C, utilice electrodos de bajo hidrógeno y realice un recocido de alivio de tensiones a 550 °C – 600 °C inmediatamente después de soldar.
Aplicaciones industriales de las barras brillantes C45 y C45E
Explore nuestra sección Usos y Aplicaciones para ver cómo se emplean C45 y C45E:
- Transmisión de potencia y maquinaria: Ejes de motores, ejes de bombas, husillos guía, acoplamientos y ejes estriados.
- Engranajes y piñones: Engranajes rectos de servicio medio, piñones, ruedas dentadas de cadena y cremalleras templadas por inducción.
- Automoción y maquinaria agrícola: Bielas, bujes de rueda, rótulas de dirección, bulones y vástagos hidráulicos (templados por inducción y cromados duro).
- Fijaciones y utillaje: Espárragos de alta resistencia, pernos de anclaje, portamatrices, placas de moldes y utillajes de sujeción.
Preguntas frecuentes sobre los aceros C45 y C45E
1. ¿Cuándo debo especificar C45E (1.1191) en lugar de C45 estándar (1.0503)?
Especifique C45E siempre que su componente sea sometido a temple por inducción, temple a la llama o cargas de fatiga de altos ciclos. Sus límites más bajos de azufre y fósforo (0,030 % máx.) minimizan las bandas de sulfuros que pueden actuar como puntos de inicio de grietas durante el temple superficial rápido.
2. ¿Es el C45 exactamente el mismo acero que el EN8?
Pertenecen a la misma familia de aceros de ingeniería de medio carbono y suelen usarse en aplicaciones similares, pero sus rangos nominales de carbono difieren ligeramente: el BS 970 EN8 (080M40) tiene entre 0,36 % y 0,44 % de carbono (0,40 % nominal), mientras que el C45 (1.0503) tiene entre 0,42 % y 0,50 % de carbono (0,45 % nominal), otorgando al C45 una dureza ligeramente superior tras el temple.
3. ¿Cuál es la dureza máxima que puede alcanzar el C45E tras el temple por inducción?
Un acero C45E correctamente templado por inducción y enfriado en agua alcanza habitualmente una dureza superficial de 55 a 60 HRC (aproximadamente 580 a 690 HV), dependiendo de la frecuencia, densidad de potencia y contenido exacto de carbono.
4. ¿Suministra Steelmet Industries C45 y C45E en barra brillante estirada en frío?
Sí. Suministramos C45 y C45E en barras brillantes estiradas en frío, peladas y torneadas en redondos, hexagonales, cuadrados y pletinas, además de redondos laminados en caliente y forjados para diámetros mayores.
Adquiera barras brillantes certificadas C45 y C45E en Steelmet Industries
Steelmet Industries fabrica y suministra barras brillantes estiradas en frío y barras laminadas en caliente en C45 (1.0503) y C45E (1.1191) con tolerancias ISO h9, h10 y h11, respaldadas por certificados de calidad completos (MTC) y estricto apego a nuestra Política de Calidad.
Solicite una cotización o consulta técnica:
Sitio web corporativo: www.steelmet.in
Envíe su requerimiento: Contactar a Steelmet Industries
