

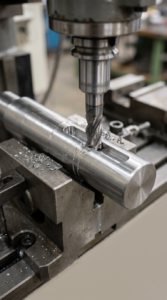
Pocos fallos en el taller resultan tan frustrantes como cilindrar un eje de transmisión largo dentro de tolerancias estrictas de concentricidad, fresar el chavetero como operación final y ver cómo el eje se arquea antes siquiera de llegar a inspección. Cuando un eje se dobla tras fresar el chavetero, la causa suele ser la tensión residual atrapada en el interior de la barra de acero.
Elegir la condición adecuada de la materia prima evita enderezados posteriores, rechazos y desalineaciones. A continuación comparamos las barras brillantes estiradas en frío, las barras peladas (torneadas) y las barras negras laminadas en caliente mecanizadas para ejes chaveteados.
¿Por qué se arquean los ejes estirados en frío después de fresar el chavetero?
Las barras brillantes estiradas en frío se arquean tras el fresado porque el estirado en hilera atrapa altas tensiones residuales de tracción circunferencial en la capa superficial, y el corte de un chavetero asimétrico rompe ese equilibrio interno.
Durante el estirado en frío, la piel exterior se alarga más que el núcleo, creando un anillo de tensiones autoequilibrado. En cuanto la fresa corta un chavetero en un lado, las tensiones de tracción no liberadas del lado opuesto tiran del eje formando una curvatura cóncava hacia la ranura. En ejes de más de 500 mm, el alabeo puede aumentar fácilmente entre 0,15 mm y 0,50 mm.
Estirado en frío vs. Pelado vs. Barras negras mecanizadas
1. Barras brillantes estiradas en frío (+C)
Decapadas y estiradas en hilera de carburo con tolerancias ISO h9, h10 u h11; el endurecimiento por deformación eleva el límite elástico un 30–60 % y la resistencia a la tracción un 15–25 %, permitiendo mayores profundidades de pasada en desbaste, aunque requieren alivio de tensiones (+C +SR) para chaveteros largos.
2. Barras brillantes peladas (torneadas sin centros, +SH)
El pelado elimina entre 1 y 3 mm de la superficie laminada mediante cuchillas rotativas sin compresión radial, dejando la barra libre de tensiones circunferenciales y sin descarburación superficial, manteniendo la rectitud tras fresar el chavetero.
3. Barras negras laminadas en caliente mecanizadas en taller
El cilindrado de desbaste en torno elimina la piel laminada y ofrece el mismo comportamiento libre de tensiones que una barra pelada; resulta ideal para ejes escalonados, diámetros mayores (> 80–100 mm) o aceros aleados bonificados (+QT como EN19 o EN24), con un 10–20 % de pérdida en viruta.
Tabla comparativa
| Parámetro | Barras estiradas en frío (+C) | Barras peladas (+SH) | Barras negras (torneadas) |
|---|---|---|---|
| Estado de tensión superficial | Alta tensión residual de tracción (salvo +SR) | Prácticamente libre de tensiones | Libre de tensiones tras tornear la capa exterior |
| Distorsión tras fresar chavetero | Alto riesgo de arqueo en chaveteros largos/profundos | Mínima o nula (mantiene la rectitud) | Mínima o nula (si se tornea simétricamente antes) |
| Resistencia a la presión de corte | Máxima: Mayor límite elástico admite pasadas profundas | Moderada: Suministrada habitualmente más blanda | Moderada a alta: Según estado recocido o +QT |
| Descarburación superficial | Comprimida (no eliminada) | Completamente eliminada | Completamente eliminada tras desbaste |
| Tolerancia dimensional | ISO h9 / h10 / h11 lista para usar | ISO h9 / h10 / h11 (h8 si es rectificada) | Requiere cilindrado completo del diámetro exterior |
Cómo elegir la condición exacta y recomendaciones de taller
- Estirada en frío estándar (+C): Chaveteros cortos (< 15 % de la longitud), L/D < 10 y desbaste intensivo.
- Estirada en frío con alivio de tensiones (+C +SR): Tolerancia ISO h9 y alta resistencia con chaveteros de longitud media.
- Pelada o rectificada (+SH): Ejes largos de motores, bombas o cajas de cambio (L/D > 12) o piezas destinadas a temple por inducción.
- Barra negra mecanizada: Ejes con fuertes escalones, diámetros > 80–100 mm o aceros pretemplados +QT.
- Complete todo el torneado exterior antes de fresar los chaveteros.
- Utilice fresas afiladas y fresado en concordancia para evitar calor por fricción.
- Apoye los ejes largos con bloques en V o lunetas bajo la zona de fresado.
- Deje de 0,15 mm a 0,25 mm de creces de rectificado en apoyos de rodamientos críticos tras fresar.
Consulte nuestras Aplicaciones y usos y la Guía de equivalencias de acero.
Solicite barras de precisión en Steelmet Industries
Steelmet Industries fabrica y suministra Barras de acero brillantes estiradas en frío, barras peladas, con alivio de tensiones y Barras laminadas en caliente (EN8, C45, EN19, EN24, SAE 1018) con trazabilidad completa bajo nuestra Política de Calidad.
Sitio web: www.steelmet.in | Solicitar cotización: Contactar con Steelmet Industries
