

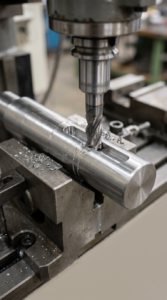
Kaum ein Fertigungsfehler ist ärgerlicher, als eine lange Antriebswelle auf engste Rundlauftoleranzen zu drehen, im letzten Arbeitsschritt die Passfedernut zu fräsen und zuzusehen, wie sich die Welle noch vor der Endkontrolle krümmt. Ursache für diesen Verzug ist fast immer eingefrorene Eigenspannung im Stahlstab.
Die Wahl des richtigen Lieferzustands vor der Zerspanung verhindert nachträgliches Richten, Ausschuss und Montagefehler. Im Folgenden vergleichen wir kaltgezogene Blankstahlstäbe, geschälte Blankstahlstäbe und überdrehte Schwarzstahlstäbe für genutete Wellen.
Warum verziehen sich kaltgezogene Stahlwellen nach dem Passfedernut-Fräsen?
Kaltgezogene Blankstahlstäbe verziehen sich nach dem Nutenfräsen, weil das Ziehen durch den Ziehstein hohe tangentiale Zugeigenspannungen in der Randschicht erzeugt und das einseitige Einfräsen einer Nut dieses Kräftegleichgewicht aufhebt.
Beim Kaltziehen wird die Randzone stärker gestreckt als der Kern, wodurch ein Eigenspannungsring entsteht (Zugspannung außen, Druckspannung innen). Sobald ein Fräser einseitig eine Passfedernut schneidet, wird dieser gespannte Randstreifen unterbrochen — die verbleibenden Zugspannungen auf der Gegenseite ziehen die Welle konkav zur Nut hin. Bei Wellen über 500 mm Länge steigt der Rundlauffehler oft um 0,15 mm bis 0,50 mm.
Kaltgezogen vs. geschält vs. überdrehter Schwarzstahl im Vergleich
1. Kaltgezogene Blankstahlstäbe (+C)
Entzundert und durch Hartmetall-Ziehsteine auf ISO h9, h10 oder h11 gezogen; die Kaltverfestigung steigert die Streckgrenze um 30–60 % und die Zugfestigkeit (Rm) um 15–25 %.
- Vorteil bei hohen Schnittkräften: Höhere Biegesteifigkeit unter radialem Schnittdruck erlaubt größere Schnitttiefen beim Schruppdrehen.
- Spanbruch & Rundlauf: Kurze Späne und schlagfreier Schnitt durch enge Maßhaltigkeit.
- Einschränkung bei langen Nuten: Ohne Spannungsarmglühen (+C +SR) führt das Fräsen tiefer oder langer Nuten zu Verzug.
2. Geschälte Blankstahlstäbe (spitzenlos geschält, +SH)
Beim Schälen tragen rotierende Hartmetallmesser 1 bis 3 mm der warmgewalzten Randzone spanend ab, gefolgt von Präzisionsrichten (und optionalem Schleifen).
- Frei von tangentialen Zugeigenspannungen: Da kein radiales Umformen stattfindet, bleiben geschälte Wellen nach dem Nutenfräsen gerade.
- Vollständige Entfernung der Randentkohlung: Ideal für anschließendes Induktionshärten ohne Weichfleckigkeit.
- Lieferzustand: Meist im weicheren Zustand (gewalzt, normalgeglüht oder weichgeglüht) geliefert — daher moderate Schruppschnittiefen bei schlanken Wellen wählen.
3. Warmgewalzte Schwarzstahlstäbe (in der Fertigung überdreht)
Das Überdrehen der Walzhaut auf der eigenen Drehmaschine erzeugt denselben spannungsarmen Kern wie beim Schälen — wirtschaftlich bei stark abgesetzten Wellen, großen Durchmessern (> 80–100 mm) oder vergüteten Stählen (+QT wie EN19 / EN24), jedoch mit 10–20 % Zerspanungsverlust.
Vergleichstabelle: Kaltgezogen vs. Geschält vs. Überdrehter Schwarzstahl
| Merkmal | Kaltgezogene Stäbe (+C) | Geschälte Stäbe (+SH) | Schwarzstahl (überdreht) |
|---|---|---|---|
| Eigenspannungszustand | Hohe tangentiale Zugeigenspannung (ohne +SR) | Nahezu spannungsfrei (spanend geschält) | Spannungsfrei nach Abdrehen der Walzhaut |
| Verzug nach Passfedernut-Fräsen | Hohes Verzugsrisiko bei langen/tiefen Nuten | Minimal bis null (hält Geradheit) | Minimal bis null (bei symmetrischem Vordrehen) |
| Widerstand gegen Schnittdruck | Höchster: Hohe Streckgrenze erlaubt tiefe Schnitte | Mittel: Meist weicherer Lieferzustand | Mittel bis hoch: Je nach geglühtem oder +QT-Zustand |
| Randentkohlung | Verdichtet (nicht entfernt) | Vollständig entfernt | Nach Schruppdrehen vollständig entfernt |
| Maßtoleranz | ISO h9 / h10 / h11 ab Lager | ISO h9 / h10 / h11 (h8 geschliffen) | Vollständiges Überdrehen erforderlich |
| Spanabfall & Taktzeit | Geringster Schrott, kürzeste Taktzeit | Geringer Abfall, bereit für Fertigbearbeitung | Höchster Spanabfall und Drehzeitbedarf |
Auswahlhilfe und Praxistipps für die Werkstatt
- Kaltgezogen (+C): Kurze, flache Nuten (< 15 % Wellenlänge), L/D < 10 und hohe Zerspanungsleistung beim Vordrehen.
- Kaltgezogen & spannungsarmgeglüht (+C +SR): ISO-h9-Toleranz und hohe Festigkeit bei mittellangen Nuten.
- Geschält / geschliffen (+SH): Lange Motor-, Pumpen- und Getriebewellen (L/D > 12) mit tiefen Nuten oder Induktionshärtung.
- Überdrehter Schwarzstahl: Stark abgesetzte Wellen, Durchmesser > 80–100 mm oder vorvergütete (+QT) Legierungsstähle.
- Alle Außendreharbeiten vor dem Nutenfräsen abschließen.
- Scharfe Fräser und Gleichlauffräsen einsetzen, um lokale Reibungswärme zu vermeiden.
- Lange Wellen vollflächig abstützen (Prismenauflage / Lünette direkt unter der Fräszone).
- 0,15 mm bis 0,25 mm Schleifzugabe einplanen für hochgenaue Lagersitze nach dem Nutenfräsen.
Mehr erfahren Sie unter Anwendungen & Einsatzbereiche und in unserer Stahlsorten-Umschlüsselung.
Präzisions-Blankstahl & Walzstahl von Steelmet Industries
Steelmet Industries fertigt und liefert kaltgezogene Blankstahlstäbe, geschälte Stäbe, spannungsarmgeglühte Stäbe sowie warmgewalzte Stahlstäbe (EN8, C45, EN19, EN24, SAE 1018) mit vollständiger Rückverfolgbarkeit nach unserer Qualitätspolitik.
Website: www.steelmet.in | Angebot anfordern: Steelmet Industries kontaktieren
